در خطوط تولید پیشرفته الکترونیک، تشخیص عیوب ظاهری تنها آغاز فرآیند کنترل کیفیت است. در محصولاتی که قابلیت اطمینان بالا، عمر کاری طولانی و عملکرد پایدار در شرایط سخت برای آنها ضروری است، استفاده از روشهای تصویربرداری پیشرفته و معیارهای پذیرش مهندسیشده اهمیت ویژهای دارد.
این موضوع بهخصوص در کاربردهایی مانند هوافضا، تجهیزات دفاعی، تجهیزات پزشکی، مخابرات زیرساختی و سایر سامانههای حیاتی اهمیت پیدا میکند.
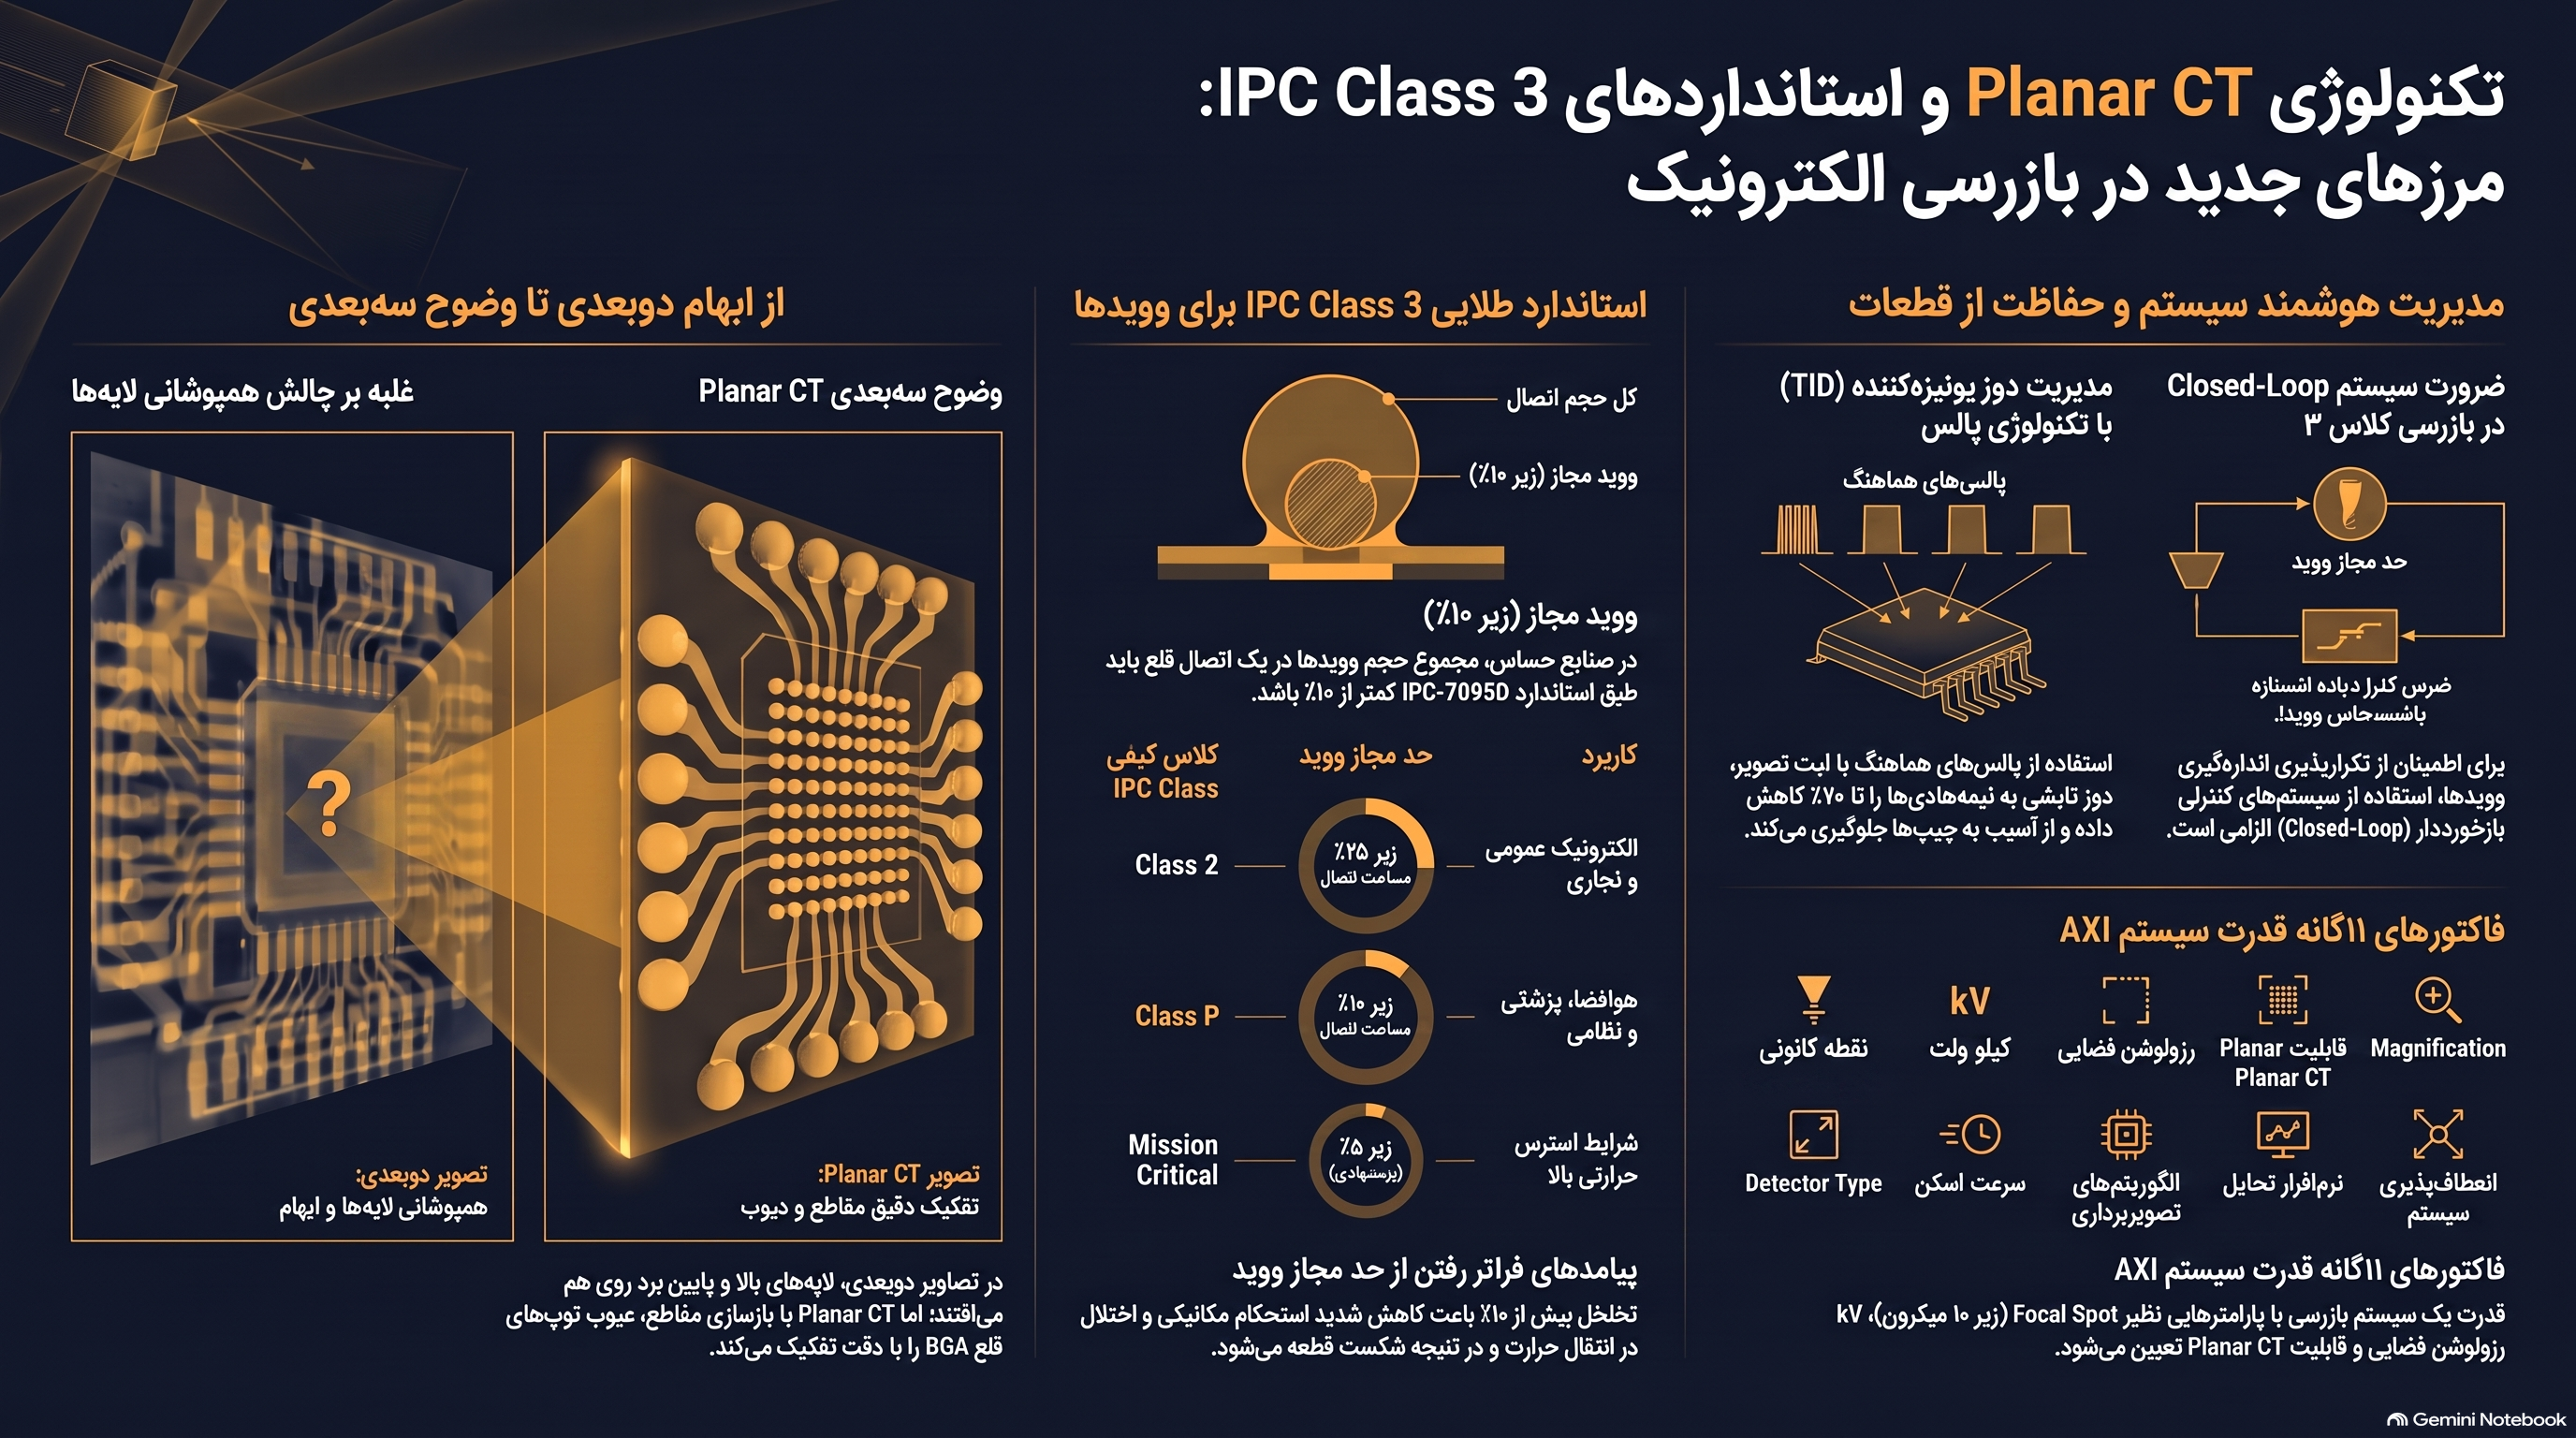
چالش همپوشانی لایهها در بردهای چندلایه
اصطلاح فنی: Overlay Confusion
تصویربرداری دوبعدی معمولی با یک محدودیت ذاتی مواجه است. در یک برد مدار چاپی چندلایه، قطعات و اتصالات موجود در لایههای مختلف میتوانند در مسیر پرتو ایکس روی یکدیگر قرار بگیرند.
در نتیجه، اطلاعات چندین لایه مختلف PCB در یک تصویر دوبعدی روی یکدیگر انباشته میشوند.
این موضوع میتواند تفسیر تصاویر ایکسری را در ساختارهای زیر دشوار کند:
اتصالات آرایهای شبکهای توپ قلع (BGA)
پکیجهای بدون پایه و پد حرارتی (QFN)
مسیرهای ارتباطی عمودی بینلایهای (Vias)
ساختارهای متراکم چندلایه داخلی
اتصالات واقع در دو طرف PCB
نواحی دارای تراکم بالای مس و لحیم
بنابراین افزایش پیچیدگی PCB معمولاً نیاز به استفاده از هندسههای تصویربرداری پیشرفتهتر را افزایش میدهد.
توموگرافی کامپیوتری سهبعدی
اصطلاح فنی: Planar CT / Computed Tomography
یکی از راهکارهای پیشرفته برای کاهش مشکل همپوشانی ساختارها، استفاده از تکنیکهای توموگرافی کامپیوتری (CT) است.
در این روش، مجموعهای از تصاویر رادیوگرافی از زوایای مختلف از نمونه ثبت میشود. سپس الگوریتم بازسازی تصویر، اطلاعات حاصل از این تصاویر را ترکیب میکند تا اطلاعات حجمی و مقطعی نمونه استخراج شود.
برخلاف یک تصویر دوبعدی ساده، CT میتواند امکان مشاهده و تحلیل ساختارهای داخلی را در صفحات و مقاطع مختلف فراهم کند.
این قابلیت در بررسی موارد زیر بسیار ارزشمند است:
حبابهای گازی پنهان (Voids)
ترکهای داخلی (Cracks)
Delamination
Missing Solder
عدم پیوستگی اتصال
Head-in-Pillow (HiP)
ساختار داخلی BGA و QFN
توزیع مواد در نواحی متراکم PCB
یک نکته مهم درباره Planar CT
نباید Planar CT را صرفاً بهعنوان «بزرگنمایی بیشتر تصویر دوبعدی» در نظر گرفت.
مزیت اصلی CT، استفاده از اطلاعات چندزاویهای و بازسازی ریاضی برای جداسازی اطلاعات فضایی و کاهش اثر همپوشانی ساختارها است.
بنابراین کیفیت نهایی CT به مجموعهای از عوامل شامل هندسه سیستم، تعداد و زاویه تصاویر، وضوح آشکارساز، اندازه لکه کانونی، نسبت سیگنال به نویز و الگوریتم بازسازی وابسته است.
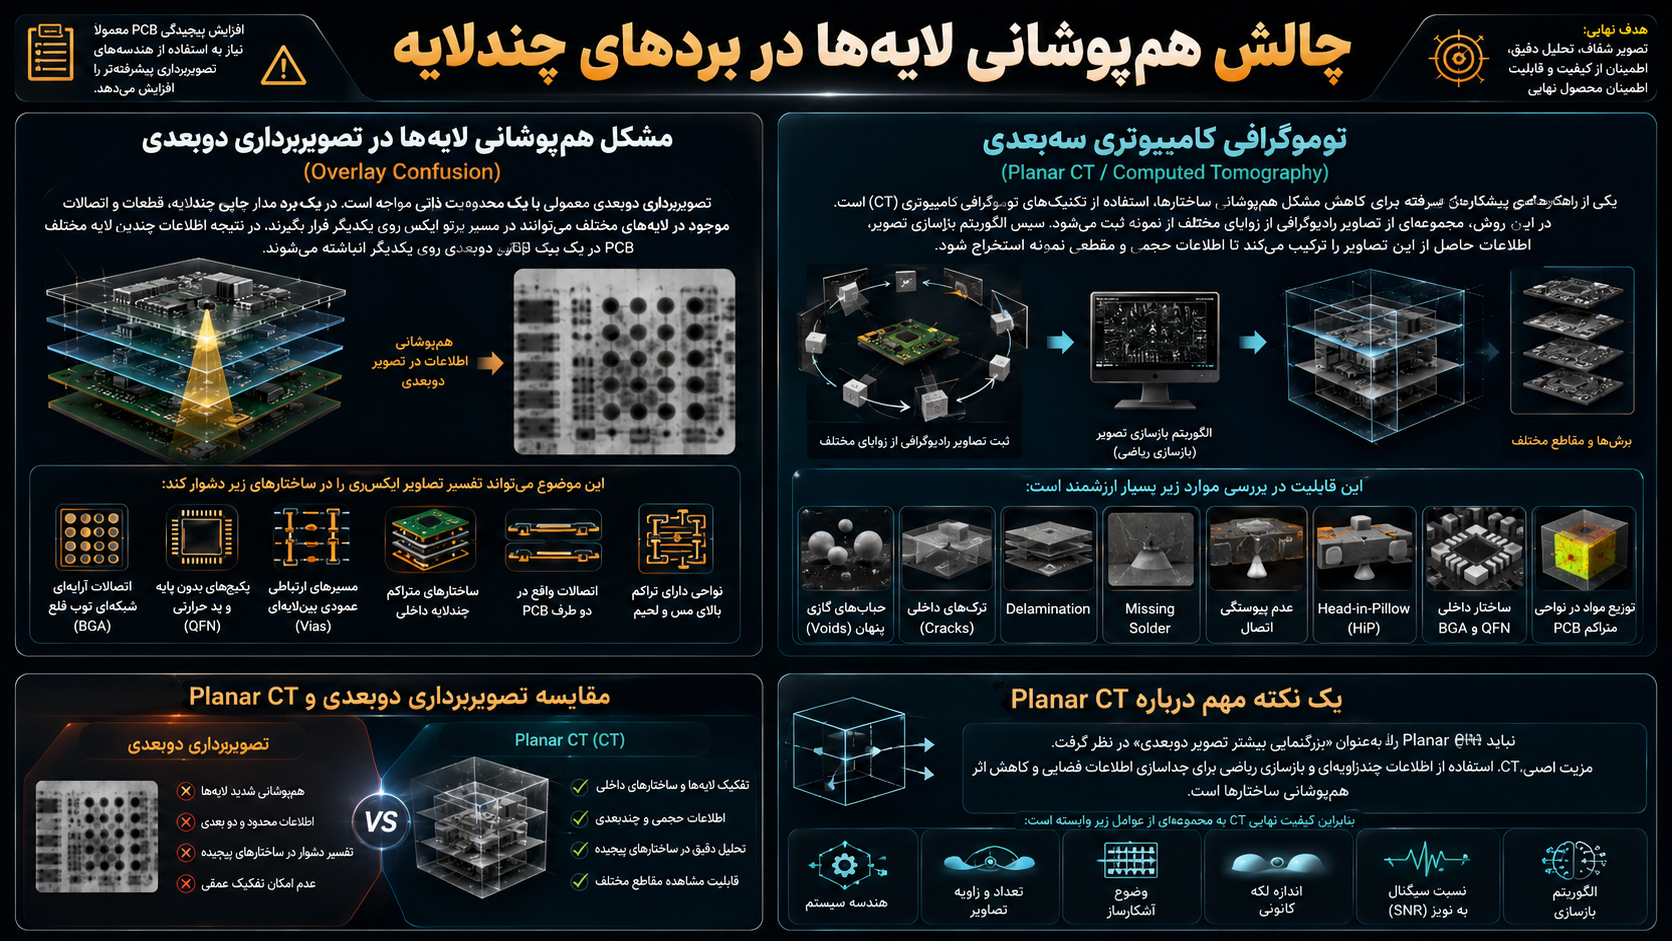
معیارهای پذیرش Void در اتصالات لحیمکاری
اصطلاح فنی: Solder Joint Voiding
در ارزیابی Void نباید یک درصد ثابت را بهعنوان معیار جهانی پذیرش برای تمام قطعات، تمام کلاسهای محصول و تمام هندسههای اتصال در نظر گرفت.
معیار پذیرش باید بر اساس ترکیبی از عوامل زیر تعیین شود:
نوع اتصال لحیم
هندسه پد
نوع و اندازه قطعه
محل Void در اتصال
تعداد Voidها
مجموع مساحت Voidها
اندازه بزرگترین Void
کاربرد حرارتی اتصال
الزامات مکانیکی
کلاس محصول
الزامات طراحی و قابلیت اطمینان
مشخصات مشتری و محصول
استاندارد مورد استفاده برای پذیرش
در برخی کاربردهای BGA، مقدار ۲۵٪ از سطح مقطع اتصال بهعنوان یک معیار متداول در منابع مرتبط با IPC برای ارزیابی Void مشاهده میشود؛ اما این مقدار نباید بدون توجه به نوع اتصال و معیار دقیق استاندارد، بهعنوان «حد مجاز عمومی برای همه محصولات» تفسیر شود.
نکته مهم درباره Class 3
یک تصور رایج این است که:
Class 2 = حداکثر ۲۵٪ Void
Class 3 = حداکثر ۱۰٪ Void
این بیان بهصورت کلی و بدون تعیین نوع اتصال و روش اندازهگیری، قابل استناد به IPC-A-610H یا IPC-7095D نیست.
در منابع IPC، معیارهای مربوط به Void میتوانند بر اساس محل Void، اندازه Void و روش ارزیابی متفاوت باشند. برای نمونه، یک منبع فنی IPC مبتنی بر معیارهای BGA، محدودیتهایی را برای مجموع Void و همچنین Void منفرد و Voidهای باز به محیط مطرح میکند.
از طرف دیگر، IPC-7095D عمدتاً یک استاندارد راهنما برای طراحی، پیادهسازی فرآیند، بازرسی، تعمیر و قابلیت اطمینان فناوری BGA است و خود آن را نباید بهعنوان تنها مرجع Pass/Fail برای مونتاژ BGA در نظر گرفت. خود IPC در مستندات این استاندارد تصریح میکند که برای معیارهای پذیرش و الزامات BGA باید به J-STD-001 و IPC-A-610 مراجعه شود.
بنابراین در یک سیستم کنترل کیفیت حرفهای، عدد Void باید همیشه همراه با استاندارد، نوع اتصال، روش اندازهگیری و معیار پذیرش تعریف شود.
اهمیت محل قرارگیری Void
میزان Void تنها پارامتر مهم نیست.
محل قرارگیری Void نیز میتواند روی عملکرد حرارتی و مکانیکی اتصال تأثیر بگذارد.
برای مثال، در اتصالاتی که وظیفه اصلی آنها انتقال حرارت از قطعه به PCB است، Void در مسیر اصلی انتقال حرارت میتواند اهمیت بسیار بیشتری نسبت به Void مشابه در ناحیهای با نقش حرارتی کمتر داشته باشد.
به همین دلیل، در تحلیل مهندسی باید علاوه بر درصد Void، موارد زیر نیز بررسی شوند:
موقعیت Void
اندازه Void
شکل Void
تعداد Voidها
توزیع Voidها
فاصله Void از مرکز اتصال
نزدیکی Void به نواحی حرارتی
سطح مؤثر فلزی باقیمانده
این موضوع بهخصوص در اتصالات Power Component، Thermal Pad، QFN و برخی BGAهای پرتوان اهمیت بیشتری دارد.
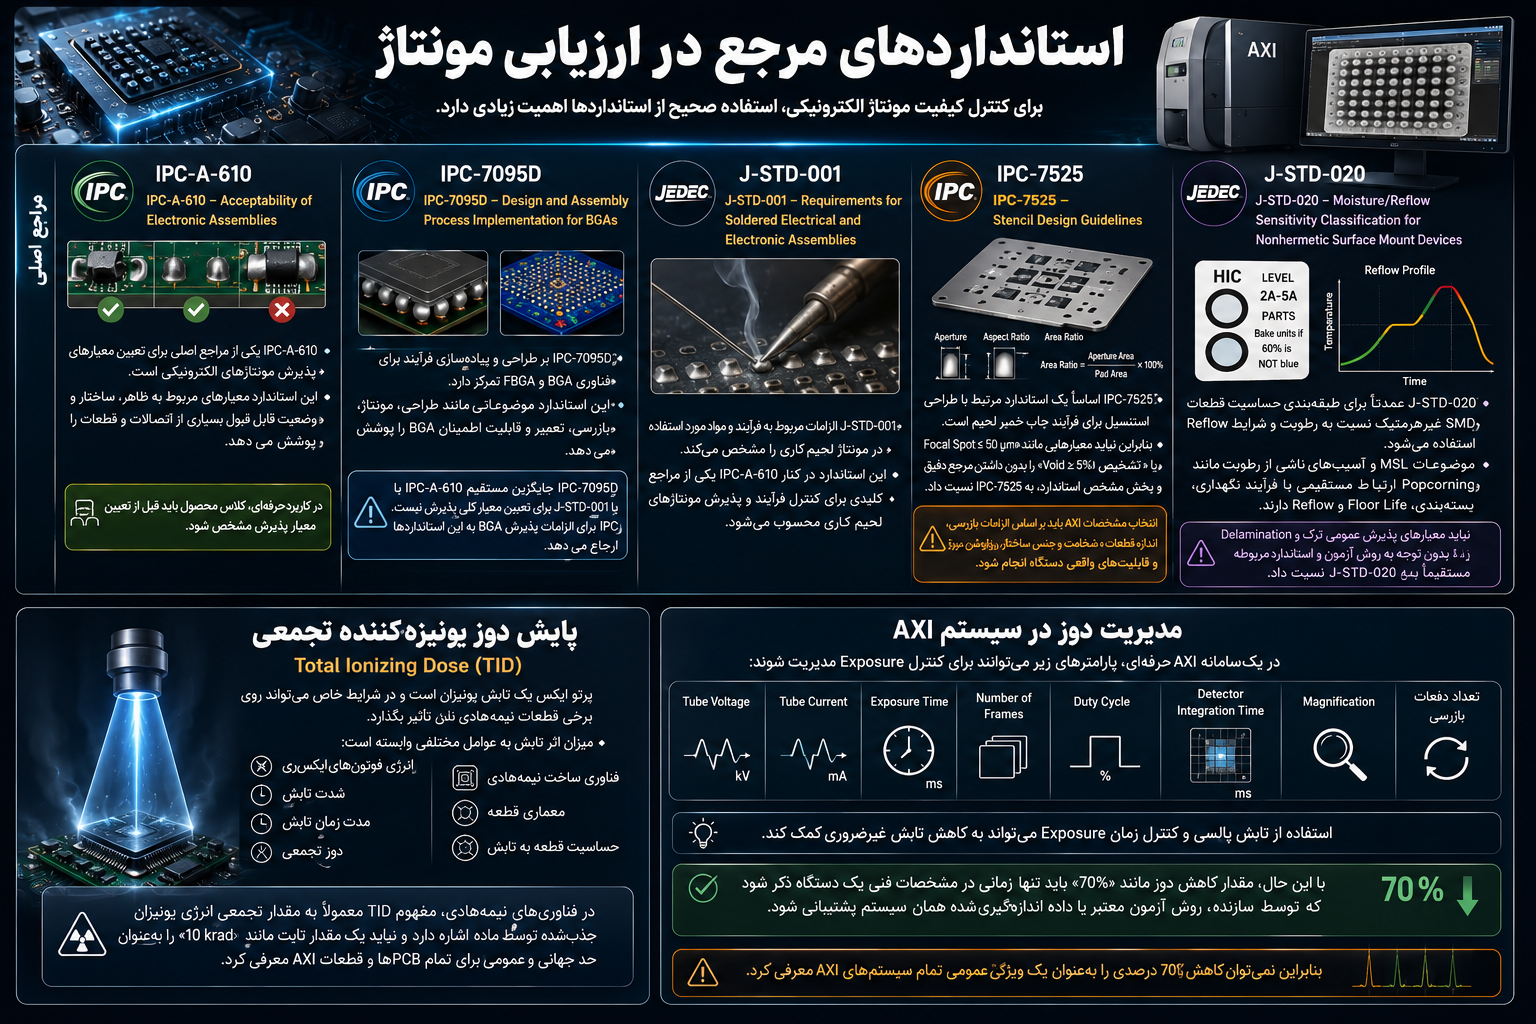
استانداردهای مرجع در ارزیابی مونتاژ
برای کنترل کیفیت مونتاژ الکترونیکی، استفاده صحیح از استانداردها اهمیت زیادی دارد.
IPC-A-610
IPC-A-610 – Acceptability of Electronic Assemblies
IPC-A-610 یکی از مراجع اصلی برای تعیین معیارهای پذیرش مونتاژهای الکترونیکی است.
این استاندارد معیارهای مربوط به ظاهر، ساختار و وضعیت قابل قبول بسیاری از اتصالات و قطعات را پوشش میدهد.
در کاربرد حرفهای، کلاس محصول باید قبل از تعیین معیار پذیرش مشخص شود.
IPC-7095D
IPC-7095D – Design and Assembly Process Implementation for BGAs
IPC-7095D بر طراحی و پیادهسازی فرآیند برای فناوری BGA و FBGA تمرکز دارد.
این استاندارد موضوعاتی مانند طراحی، مونتاژ، بازرسی، تعمیر و قابلیت اطمینان BGA را پوشش میدهد.
نکته مهم این است که IPC-7095D جایگزین مستقیم IPC-A-610 یا J-STD-001 برای تعیین معیار کلی پذیرش نیست. خود IPC نیز برای الزامات پذیرش BGA به این استانداردها ارجاع میدهد.
J-STD-001
J-STD-001 – Requirements for Soldered Electrical and Electronic Assemblies
J-STD-001 الزامات مربوط به فرآیند و مواد مورد استفاده در مونتاژ لحیمکاری را مشخص میکند.
این استاندارد در کنار IPC-A-610 یکی از مراجع کلیدی برای کنترل فرآیند و پذیرش مونتاژهای لحیمکاری محسوب میشود.
IPC-7525
IPC-7525 – Stencil Design Guidelines
IPC-7525 اساساً یک استاندارد مرتبط با طراحی استنسیل برای فرآیند چاپ خمیر لحیم است.
بنابراین نباید معیارهایی مانند «Focal Spot ≤ 50 µm» یا «تشخیص Void ≥ 5٪» را بدون داشتن مرجع دقیق و بخش مشخص استاندارد، به IPC-7525 نسبت داد.
انتخاب مشخصات AXI باید بر اساس الزامات بازرسی، اندازه قطعات، ضخامت و جنس ساختار، رزولوشن موردنیاز و قابلیتهای واقعی دستگاه انجام شود.
J-STD-020 و موضوع MSL
J-STD-020 – Moisture/Reflow Sensitivity Classification for Nonhermetic Surface Mount Devices
J-STD-020 عمدتاً برای طبقهبندی حساسیت قطعات SMD غیرهرمتیک نسبت به رطوبت و شرایط Reflow استفاده میشود.
موضوعات MSL و آسیبهای ناشی از رطوبت مانند Popcorning ارتباط مستقیمی با فرآیند نگهداری، بستهبندی، Floor Life و Reflow دارند.
بنابراین نباید معیارهای پذیرش عمومی ترک و Delamination را بدون توجه به روش آزمون و استاندارد مربوطه مستقیماً به J-STD-020 نسبت داد.
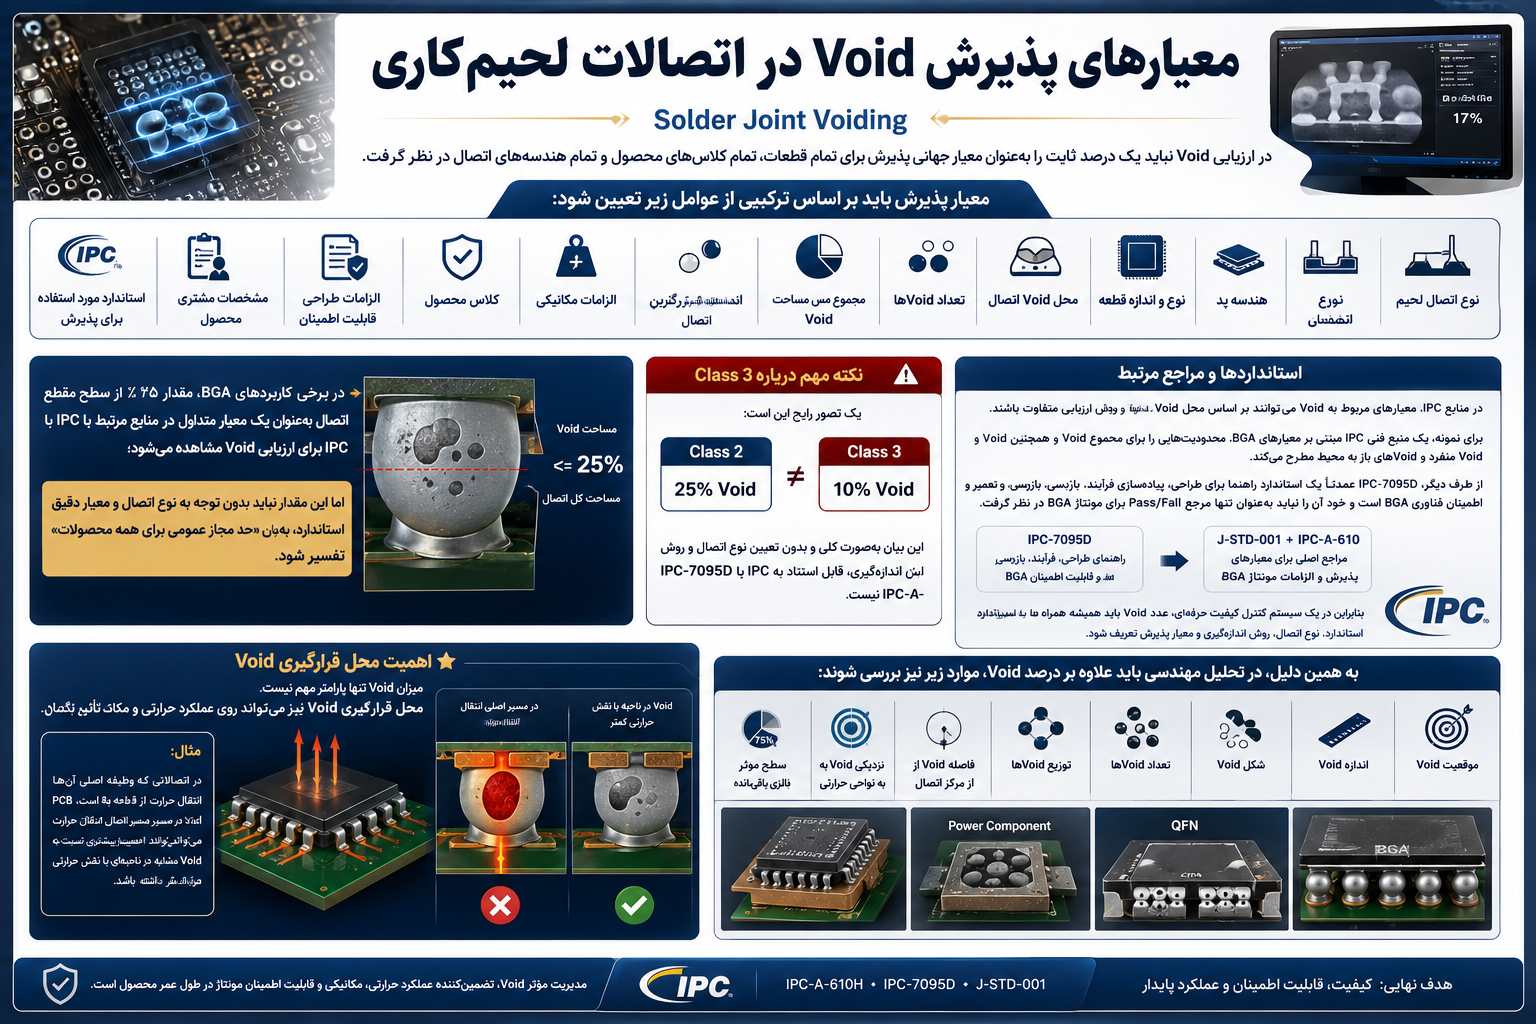
پایش دوز یونیزهکننده تجمعی
اصطلاح فنی: Total Ionizing Dose (TID)
پرتو ایکس یک تابش یونیزان است و در شرایط خاص میتواند روی برخی قطعات نیمههادی تأثیر بگذارد.
میزان اثر تابش به عوامل مختلفی وابسته است:
انرژی فوتونهای ایکسری
شدت تابش
مدت زمان تابش
دوز تجمعی
فناوری ساخت نیمههادی
معماری قطعه
حساسیت قطعه به تابش
در فناوریهای نیمههادی، مفهوم TID معمولاً به مقدار تجمعی انرژی یونیزان جذبشده توسط ماده اشاره دارد و نباید یک مقدار ثابت مانند «۱۰ krad» را بهعنوان حد جهانی و عمومی برای تمام PCBها و قطعات AXI معرفی کرد.
مدیریت دوز در سیستم AXI
در یک سامانه AXI حرفهای، پارامترهای زیر میتوانند برای کنترل Exposure مدیریت شوند:
Tube Voltage
Tube Current
Exposure Time
Number of Frames
Duty Cycle
Detector Integration Time
Magnification
تعداد دفعات بازرسی
استفاده از تابش پالسی و کنترل زمان Exposure میتواند به کاهش تابش غیرضروری کمک کند.
با این حال، مقدار کاهش دوز مانند «۷۰٪» باید تنها زمانی در مشخصات فنی یک دستگاه ذکر شود که توسط سازنده، روش آزمون معتبر یا داده اندازهگیریشده همان سیستم پشتیبانی شود.
بنابراین نمیتوان کاهش ۷۰ درصدی را بهعنوان یک ویژگی عمومی تمام سیستمهای AXI معرفی کرد.
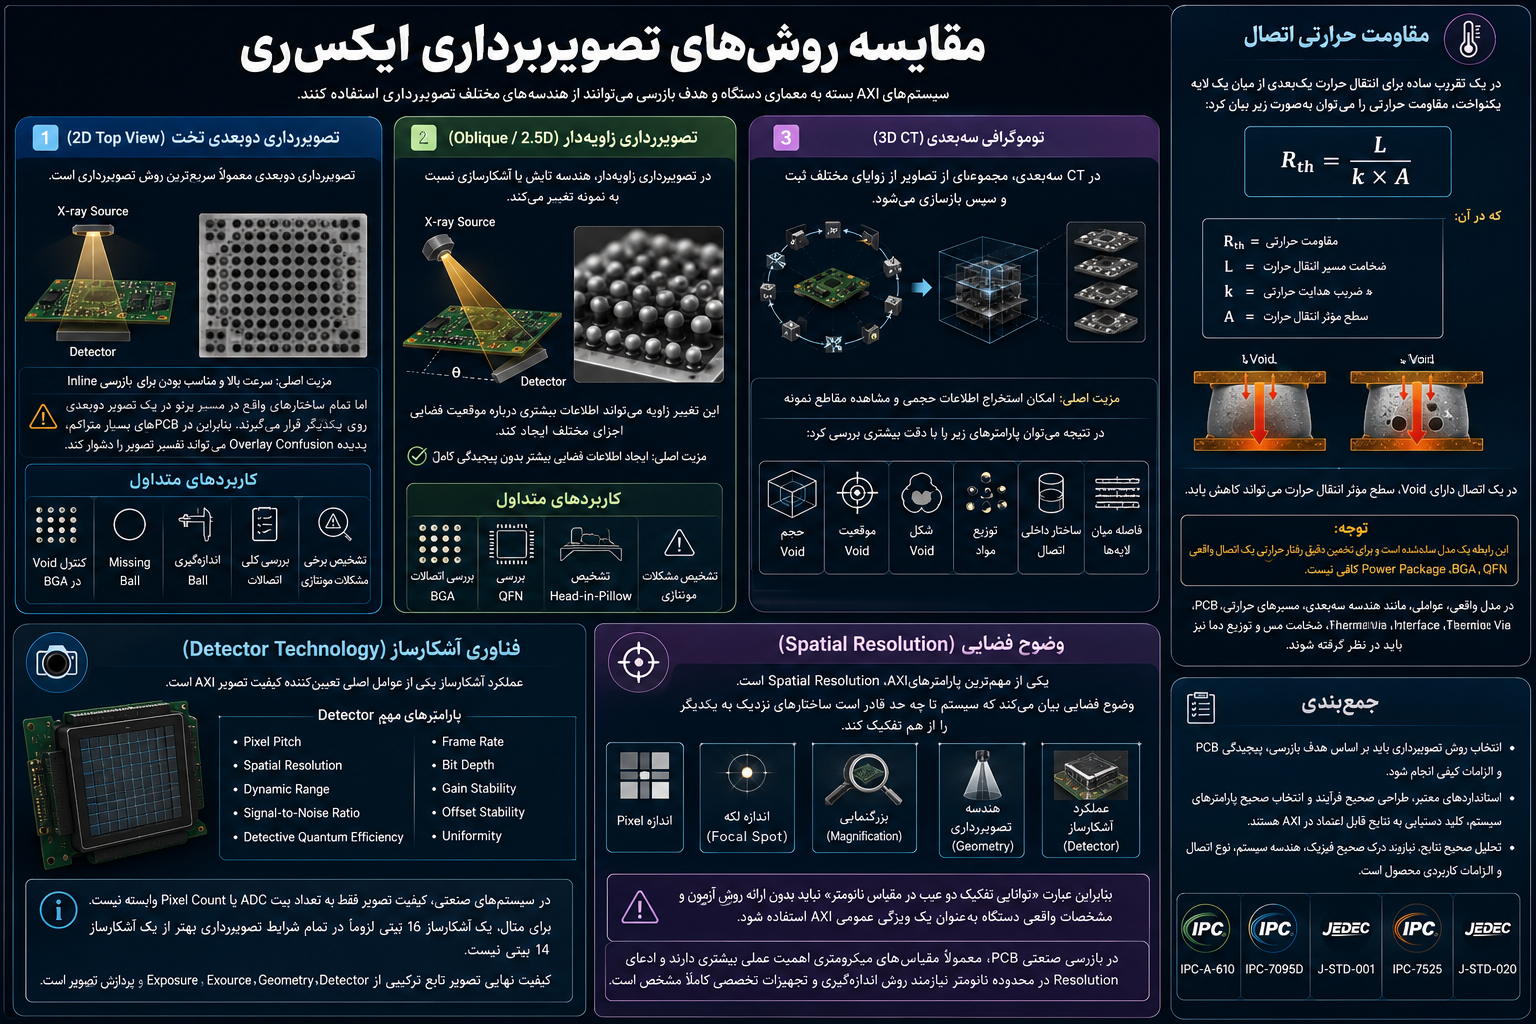
مقایسه روشهای تصویربرداری ایکسری
سیستمهای AXI بسته به معماری دستگاه و هدف بازرسی میتوانند از هندسههای مختلف تصویربرداری استفاده کنند.
روش اول: تصویربرداری دوبعدی تخت (2D Top View)
تصویربرداری دوبعدی معمولاً سریعترین روش تصویربرداری است.
مزیت اصلی آن سرعت بالا و مناسب بودن برای بازرسی Inline است.
اما تمام ساختارهای واقع در مسیر پرتو در یک تصویر دوبعدی روی یکدیگر قرار میگیرند.
بنابراین در PCBهای بسیار متراکم، پدیده Overlay Confusion میتواند تفسیر تصویر را دشوار کند.
کاربردهای متداول:
کنترل Void در BGA
Missing Ball
اندازهگیری Ball
بررسی کلی اتصالات
تشخیص برخی مشکلات مونتاژی
روش دوم: تصویربرداری زاویهدار (Oblique / 2.5D)
در تصویربرداری زاویهدار، هندسه تابش یا آشکارسازی نسبت به نمونه تغییر میکند.
این تغییر زاویه میتواند اطلاعات بیشتری درباره موقعیت فضایی اجزای مختلف ایجاد کند.
در برخی کاربردها، این روش برای بررسی اتصالات BGA، QFN و تشخیص مشکلاتی مانند Head-in-Pillow بسیار مفید است.
مزیت اصلی این روش، ایجاد اطلاعات فضایی بیشتر بدون پیچیدگی کامل CT است.
روش سوم: توموگرافی سهبعدی (3D CT)
در CT سهبعدی، مجموعهای از تصاویر از زوایای مختلف ثبت و سپس بازسازی میشود.
مزیت اصلی این روش امکان استخراج اطلاعات حجمی و مشاهده مقاطع مختلف نمونه است.
در نتیجه میتوان پارامترهایی مانند:
حجم Void
موقعیت Void
شکل Void
توزیع مواد
ساختار داخلی اتصال
فاصله میان لایهها
را با دقت بیشتری بررسی کرد.
مقاومت حرارتی اتصال
در یک تقریب ساده برای انتقال حرارت یکبعدی از میان یک لایه یکنواخت، مقاومت حرارتی را میتوان بهصورت زیر بیان کرد:
Rₜₕ = L / (k × A)
که در آن:
Rₜₕ = مقاومت حرارتی
L = ضخامت مسیر انتقال حرارت
k = ضریب هدایت حرارتی ماده
A = سطح مؤثر انتقال حرارت
در یک اتصال دارای Void، سطح مؤثر انتقال حرارت میتواند کاهش یابد.
اما باید توجه داشت که این رابطه یک مدل سادهشده است و برای تخمین دقیق رفتار حرارتی یک اتصال واقعی BGA، QFN یا Power Package کافی نیست.
در مدل واقعی، عواملی مانند هندسه سهبعدی، مسیرهای حرارتی PCB، Thermal Via، Interface Material، ضخامت مس و توزیع دما نیز باید در نظر گرفته شوند.
فناوری آشکارساز (Detector Technology)
عملکرد آشکارساز یکی از عوامل اصلی تعیینکننده کیفیت تصویر AXI است.
پارامترهای مهم Detector عبارتاند از:
Pixel Pitch
Spatial Resolution
Dynamic Range
Signal-to-Noise Ratio
Detective Quantum Efficiency
Frame Rate
Bit Depth
Gain Stability
Offset Stability
Uniformity
در سیستمهای صنعتی، کیفیت تصویر فقط به تعداد بیت ADC یا Pixel Count وابسته نیست.
برای مثال، یک آشکارساز ۱۶ بیتی لزوماً در تمام شرایط تصویربرداری بهتر از یک آشکارساز ۱۴ بیتی نیست.
کیفیت نهایی تصویر تابع ترکیبی از Detector، Source، Geometry، Exposure و پردازش تصویر است.
وضوح فضایی (Spatial Resolution)
یکی از مهمترین پارامترهای AXI، Spatial Resolution است.
وضوح فضایی بیان میکند که سیستم تا چه حد قادر است ساختارهای نزدیک به یکدیگر را از هم تفکیک کند.
این مفهوم با اندازه Pixel، اندازه لکه کانونی، بزرگنمایی، هندسه تصویربرداری و عملکرد آشکارساز ارتباط دارد.
بنابراین عبارت «توانایی تفکیک دو عیب در مقیاس نانومتر» نباید بدون ارائه روش آزمون و مشخصات واقعی دستگاه بهعنوان یک ویژگی عمومی AXI استفاده شود.
در بازرسی صنعتی PCB، معمولاً مقیاسهای میکرومتری اهمیت عملی بیشتری دارند و ادعای Resolution در محدوده نانومتر نیازمند روش اندازهگیری و تجهیزات تخصصی کاملاً مشخص است.
جمعبندی: کالبدشکافی قدرت یک سیستم بازرسی ایکسری (AXI)
یک سیستم بازرسی خودکار پرتو ایکس (AXI) صرفاً یک دوربین معمولی نیست.
AXI یک سامانه اندازهگیری پیچیده است که از مجموعهای از فناوریها شامل فیزیک پرتو ایکس، تولید الکترون، شتابدهی، اپتیک هندسی، آشکارسازی دیجیتال، پردازش تصویر و در سیستمهای پیشرفتهتر، بازسازی سهبعدی استفاده میکند.
توان واقعی یک سیستم AXI را نمیتوان با یک پارامتر منفرد مانند kV یا Pixel Size تعیین کرد.
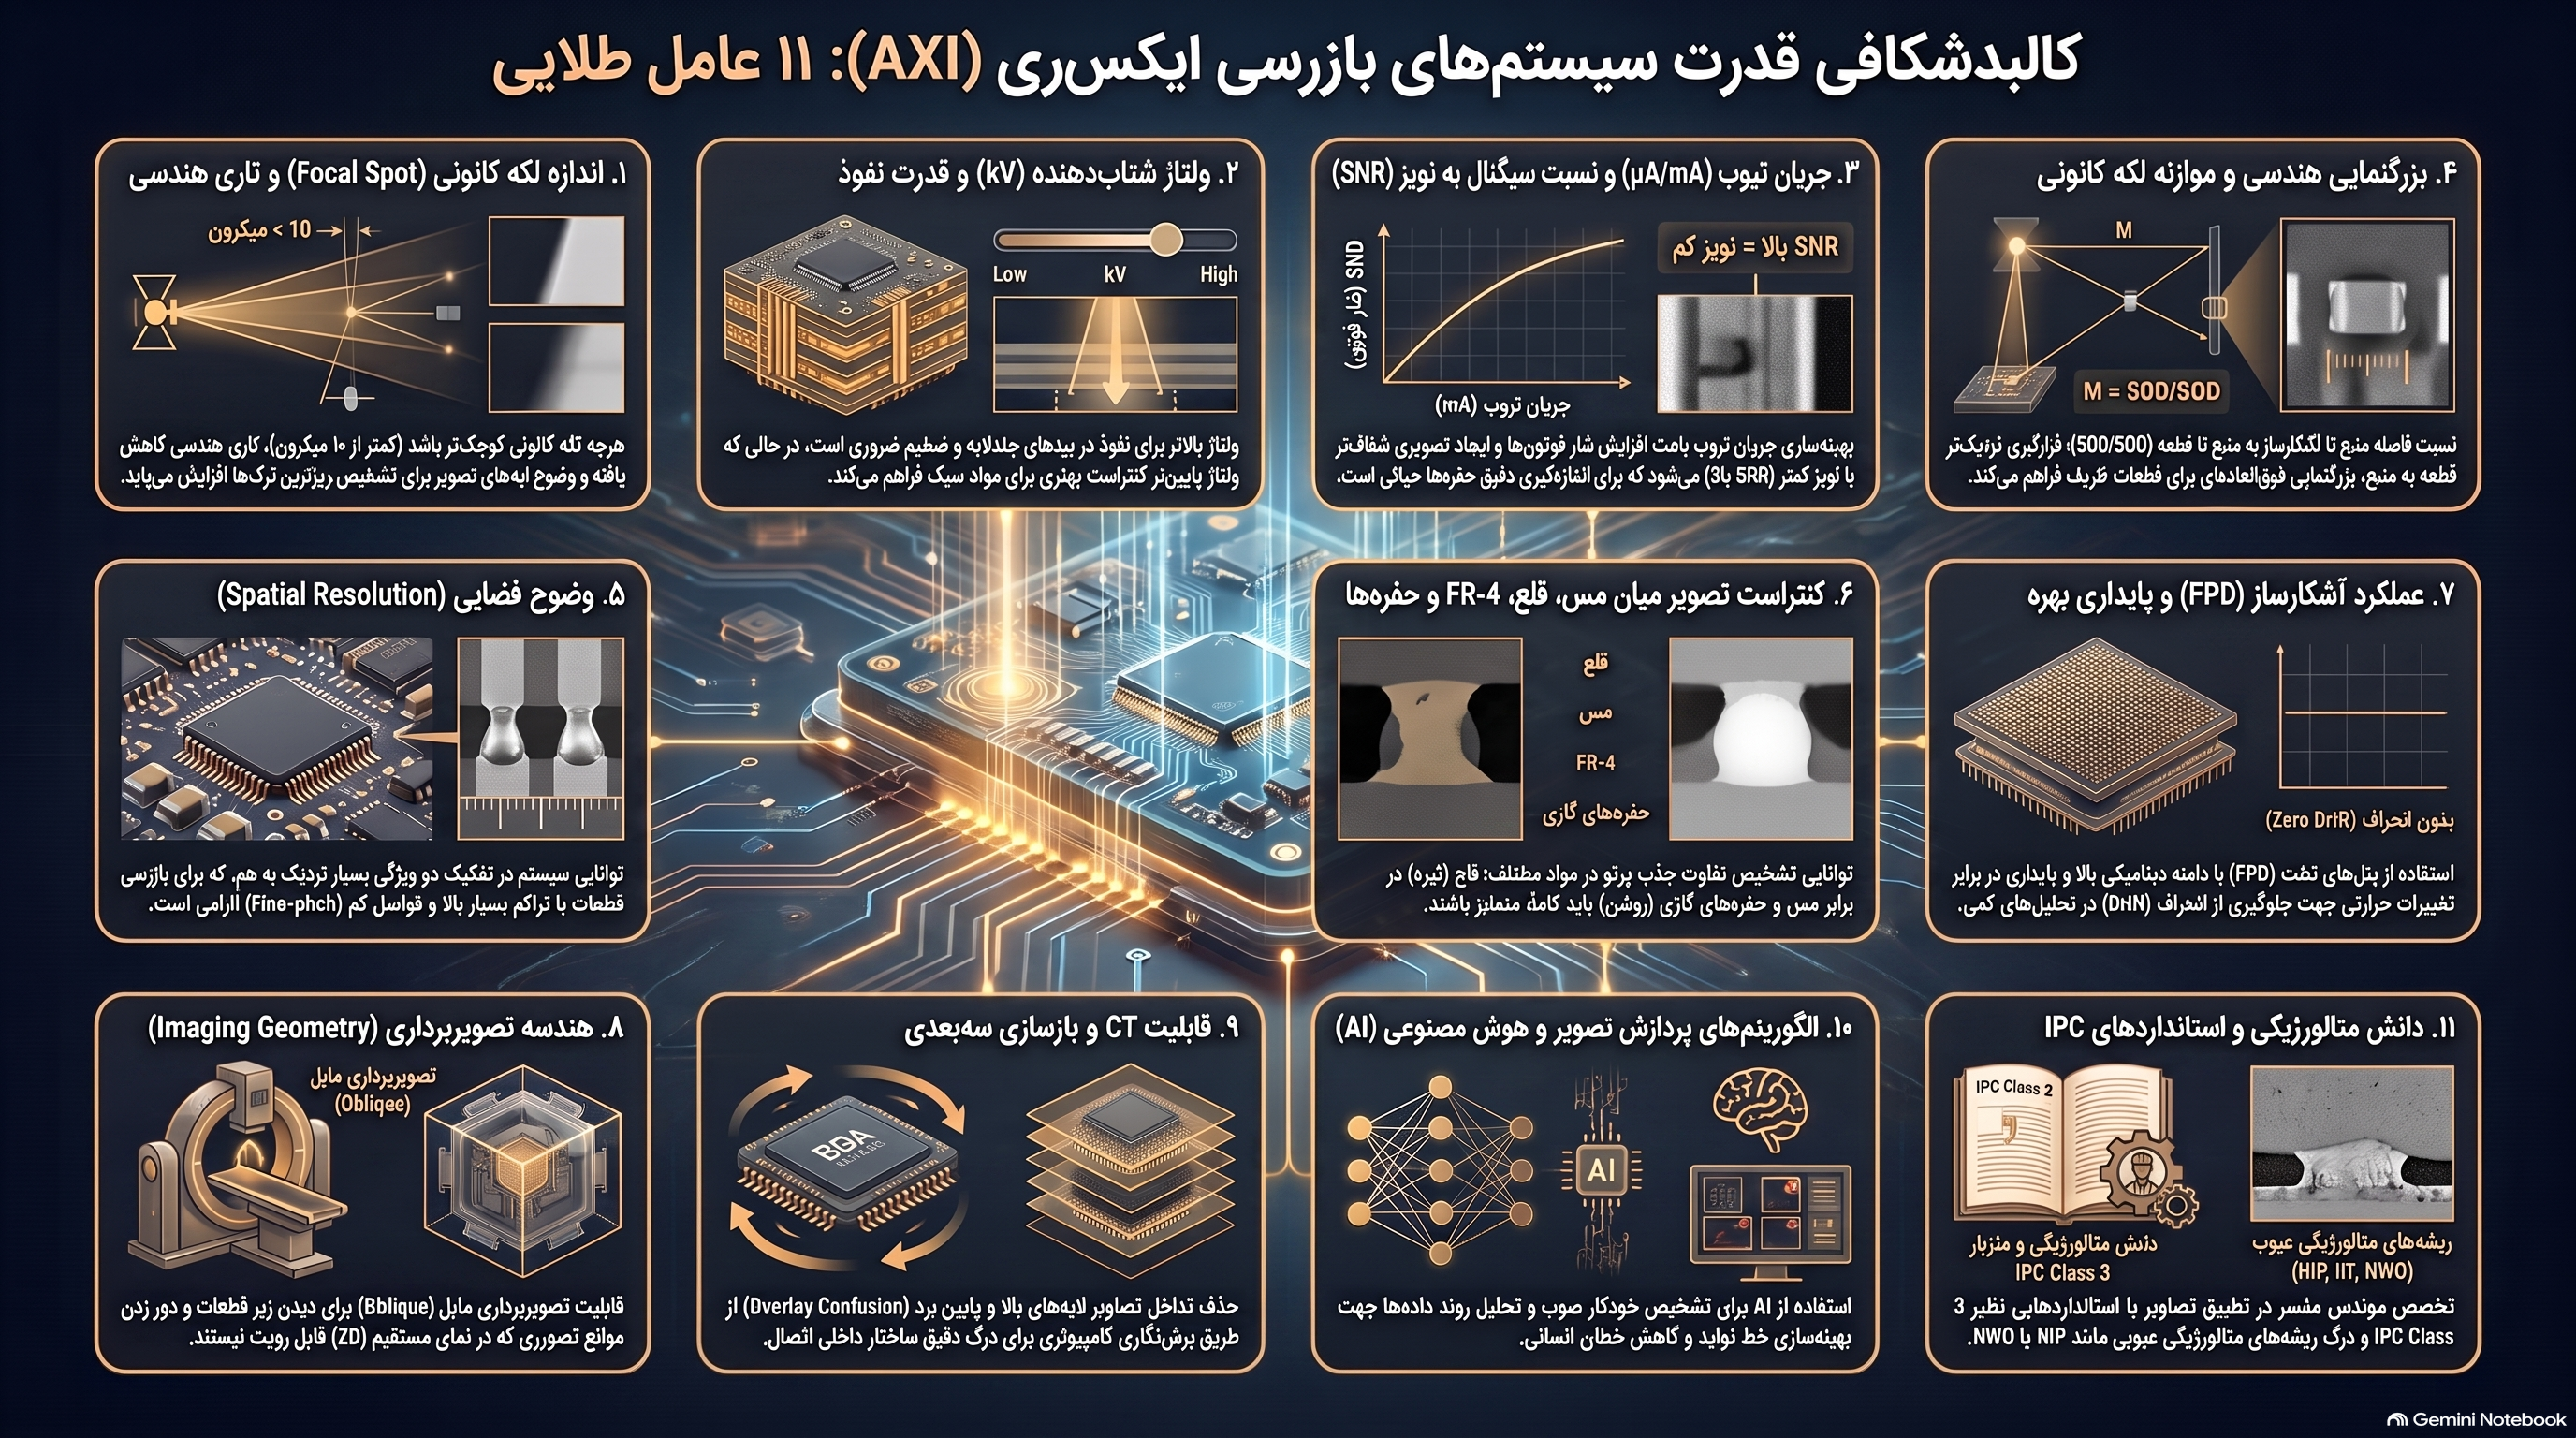
مهمترین عوامل عبارتاند از:
۱. اندازه لکه کانونی (Focal Spot)
اندازه Focal Spot یکی از عوامل اصلی تعیینکننده وضوح هندسی است.
هرچه لکه کانونی کوچکتر باشد، امکان دستیابی به وضوح بالاتر و کاهش Geometric Unsharpness بیشتر میشود.
۲. ولتاژ شتابدهنده (kV)
kV بر انرژی و قدرت نفوذ پرتو ایکس تأثیر مستقیم دارد.
انتخاب kV باید بر اساس ضخامت و ترکیب مواد مورد بازرسی انجام شود.
۳. جریان تیوب (µA / mA)
جریان تیوب بر شدت تابش و در نتیجه سطح سیگنال دریافتی توسط Detector تأثیر میگذارد.
افزایش جریان میتواند Signal-to-Noise Ratio را بهبود دهد، اما همزمان باید محدودیتهای حرارتی تیوب و دوز تابش نیز در نظر گرفته شود.
۴. بزرگنمایی هندسی (Geometric Magnification)
نزدیک کردن نمونه به منبع میتواند بزرگنمایی هندسی را افزایش دهد.
اما افزایش Magnification بدون کاهش مناسب Focal Spot الزاماً باعث افزایش وضوح واقعی نمیشود.
۵. وضوح فضایی (Spatial Resolution)
این پارامتر نشان میدهد سیستم تا چه اندازه میتواند ساختارهای نزدیک به هم را از یکدیگر تفکیک کند.
۶. کنتراست تصویر (Image Contrast)
کنتراست مناسب برای تشخیص تفاوت میان مواد مختلف مانند:
مس
قلع
آلیاژ لحیم
فایبرگلاس
رزین
Void
اهمیت زیادی دارد.
۷. عملکرد آشکارساز (Detector Performance)
پارامترهایی مانند:
Pixel Pitch
Dynamic Range
SNR
DQE
Frame Rate
Bit Depth
Gain Stability
بر کیفیت نهایی تصویر تأثیر دارند.
۸. هندسه تصویربرداری
هندسه Source، Object و Detector تعیینکننده بسیاری از ویژگیهای تصویر نهایی است.
در سیستمهای پیشرفته، تغییر زاویه تصویربرداری میتواند اطلاعات فضایی بیشتری برای تحلیل ساختارهای داخلی فراهم کند.
۹. قابلیت CT و بازسازی سهبعدی
CT با استفاده از تصاویر چندزاویهای امکان استخراج اطلاعات حجمی و مشاهده مقاطع مختلف نمونه را فراهم میکند.
این قابلیت در تحلیل ساختارهای پیچیده و کاهش اثر Overlay Confusion اهمیت ویژهای دارد.
۱۰. الگوریتمهای پردازش تصویر و هوش مصنوعی
سیستمهای مدرن AXI میتوانند از الگوریتمهای پردازش تصویر، Pattern Recognition و در برخی سامانهها Machine Learning یا AI برای تشخیص خودکار عیوب استفاده کنند.
با این حال، AI جایگزین کامل مهندس فرآیند نیست.
کیفیت الگوریتم به داده آموزشی، تنظیمات سیستم، کیفیت تصویر و تعریف صحیح معیارهای پذیرش وابسته است.
۱۱. دانش و تجربه مهندس
مهمترین بخش زنجیره بازرسی، تفسیر صحیح اطلاعات است.
مهندس AXI باید علاوه بر کار با نرمافزار و تجهیزات، درک مناسبی از موارد زیر داشته باشد:
فیزیک پرتو ایکس
طراحی PCB
طراحی Stencil
چاپ خمیر لحیم
Reflow
متالورژی آلیاژهای لحیم
BGA و QFN
Void Formation
Head-in-Pillow
Delamination
Crack
MSL
استانداردهای IPC
قابلیت اطمینان اتصال
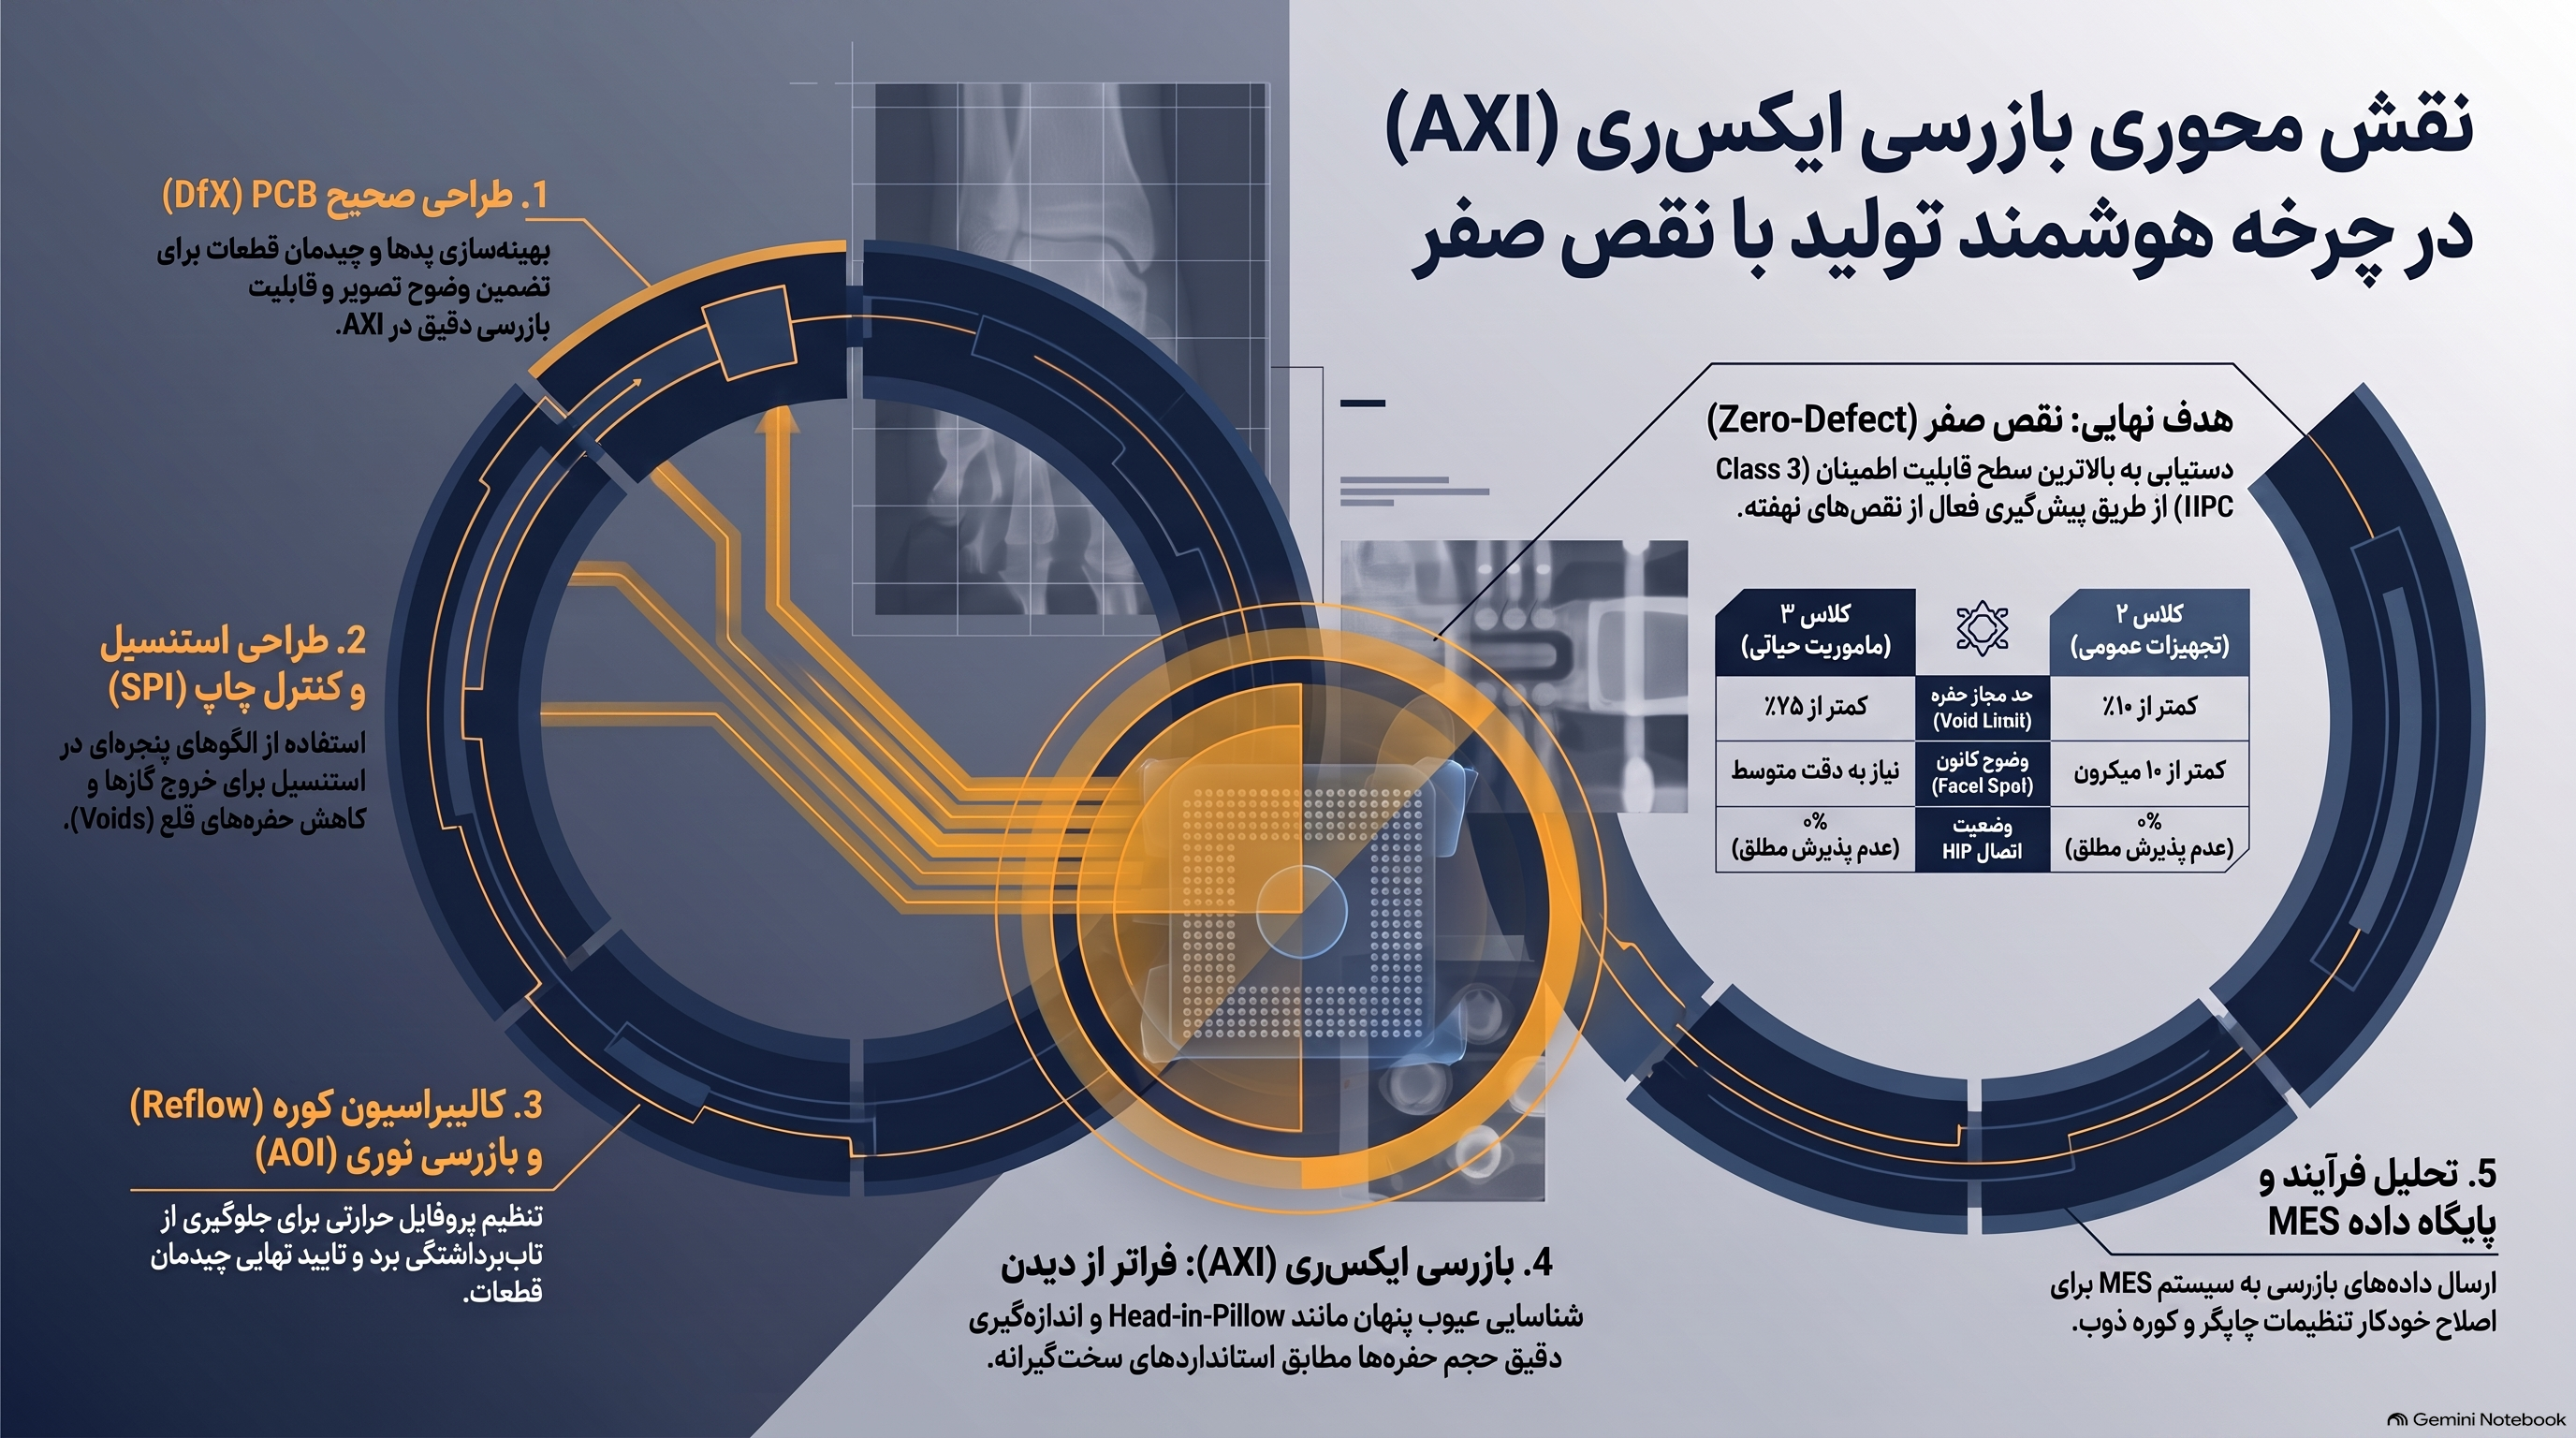
نتیجهگیری نهایی
AXI زمانی بیشترین ارزش را ایجاد میکند که بهعنوان بخشی از یک سیستم جامع کنترل فرآیند استفاده شود، نه صرفاً یک مرحله بازرسی پس از تولید.
ترکیب مناسب:
طراحی صحیح PCB + طراحی Stencil + کنترل چاپ خمیر لحیم + پروفایل صحیح Reflow + کنترل مواد + AOI + SPI + AXI + تحلیل فرآیند
میتواند تصویری بسیار دقیقتر از سلامت واقعی PCBA ایجاد کند.
در خطوط تولید نسل جدید، هدف واقعی صرفاً پیدا کردن عیب نیست؛ بلکه شناسایی منشأ ایجاد عیب، جلوگیری از تکرار آن و ایجاد یک حلقه بازخورد میان طراحی، فرآیند تولید و بازرسی است.
به همین دلیل، یک سیستم AXI قدرتمند زمانی بیشترین ارزش مهندسی را دارد که اطلاعات آن مستقیماً به سیستم کنترل فرآیند و تصمیمگیری مهندسی متصل شود.
هدف نهایی نیز نباید صرفاً «تصویر بهتر» یا «تشخیص عیب بیشتر» باشد؛ بلکه باید دستیابی به فرآیند پایدار، قابلیت اطمینان بالا و کاهش واقعی نرخ خرابی در محصول نهایی باشد.