چشم مسلح خطوط تولید الکترونیک مدرن
در دنیای مینیاتوری سختافزارهای مدرن، تراکم قطعات روزبهروز در حال افزایش است. قطعات مینیاتوری فوقریز 01005 و پکیجهای پیشرفتهای نظیر آرایههای شبکهای توپ قلع (BGA) و پکیجهای بدون پایه (QFN)، چالش بزرگی را برای تضمین کیفیت ایجاد کردهاند.
در این لایه از طراحی، اتصالات لحیمکاری کاملاً زیر بدنه صلب قطعات پنهان هستند و سیستمهای بازرسی نوری سنتی (AOI) قادر به دیدن آنها نیستند.
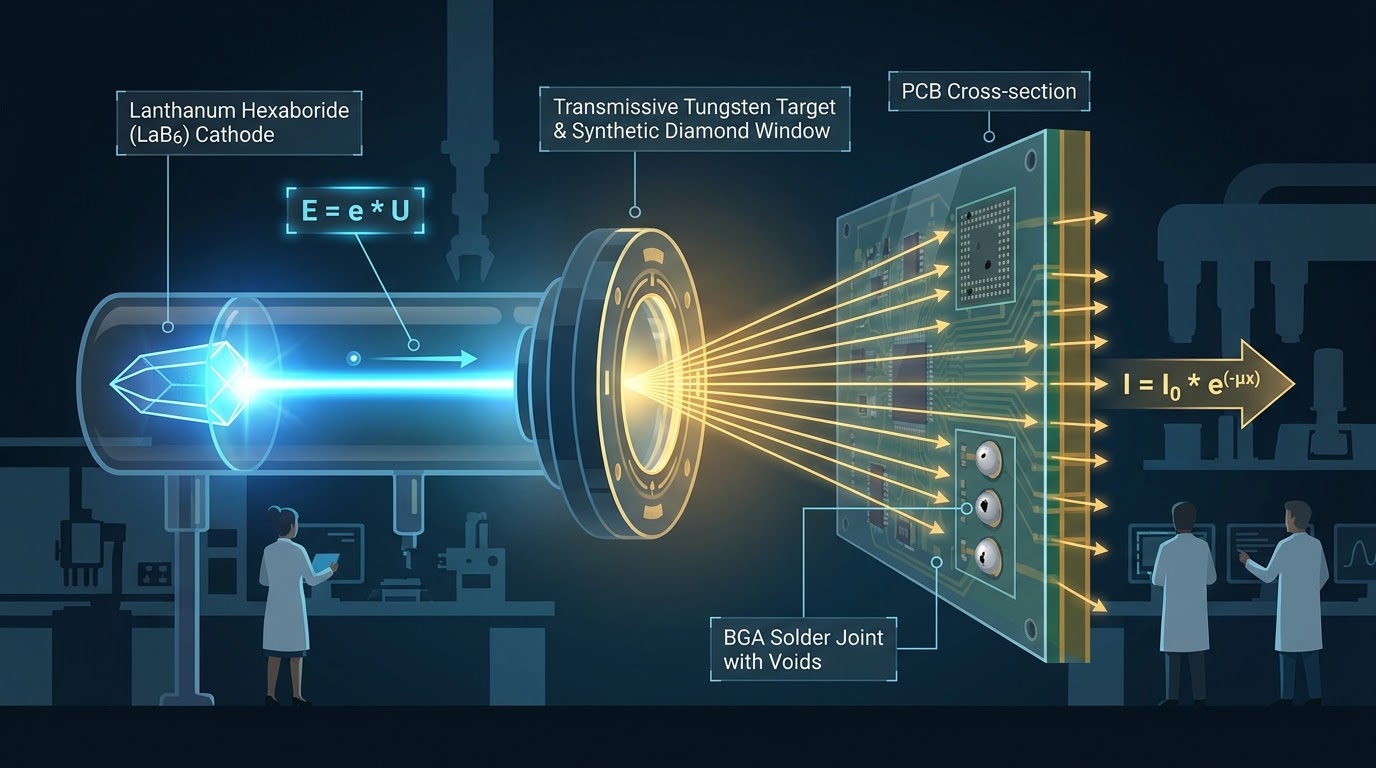
اینجاست که فناوری بازرسی خودکار پرتو ایکس (AXI) بهعنوان تنها چشم مسلح مهندسان، با عبور از بدنه صلب قطعات، عیوب پنهان متالورژیکی مانند حبابهای گازی (Voids) و جداشدگیهای میکرومتری را آشکار میسازد.
در این مقاله تخصصی، اصول فیزیکی، کوانتومی و مهندسی حاکم بر کارکرد سیستمهای ایکسری صنعتی را گامبهگام بررسی میکنیم.
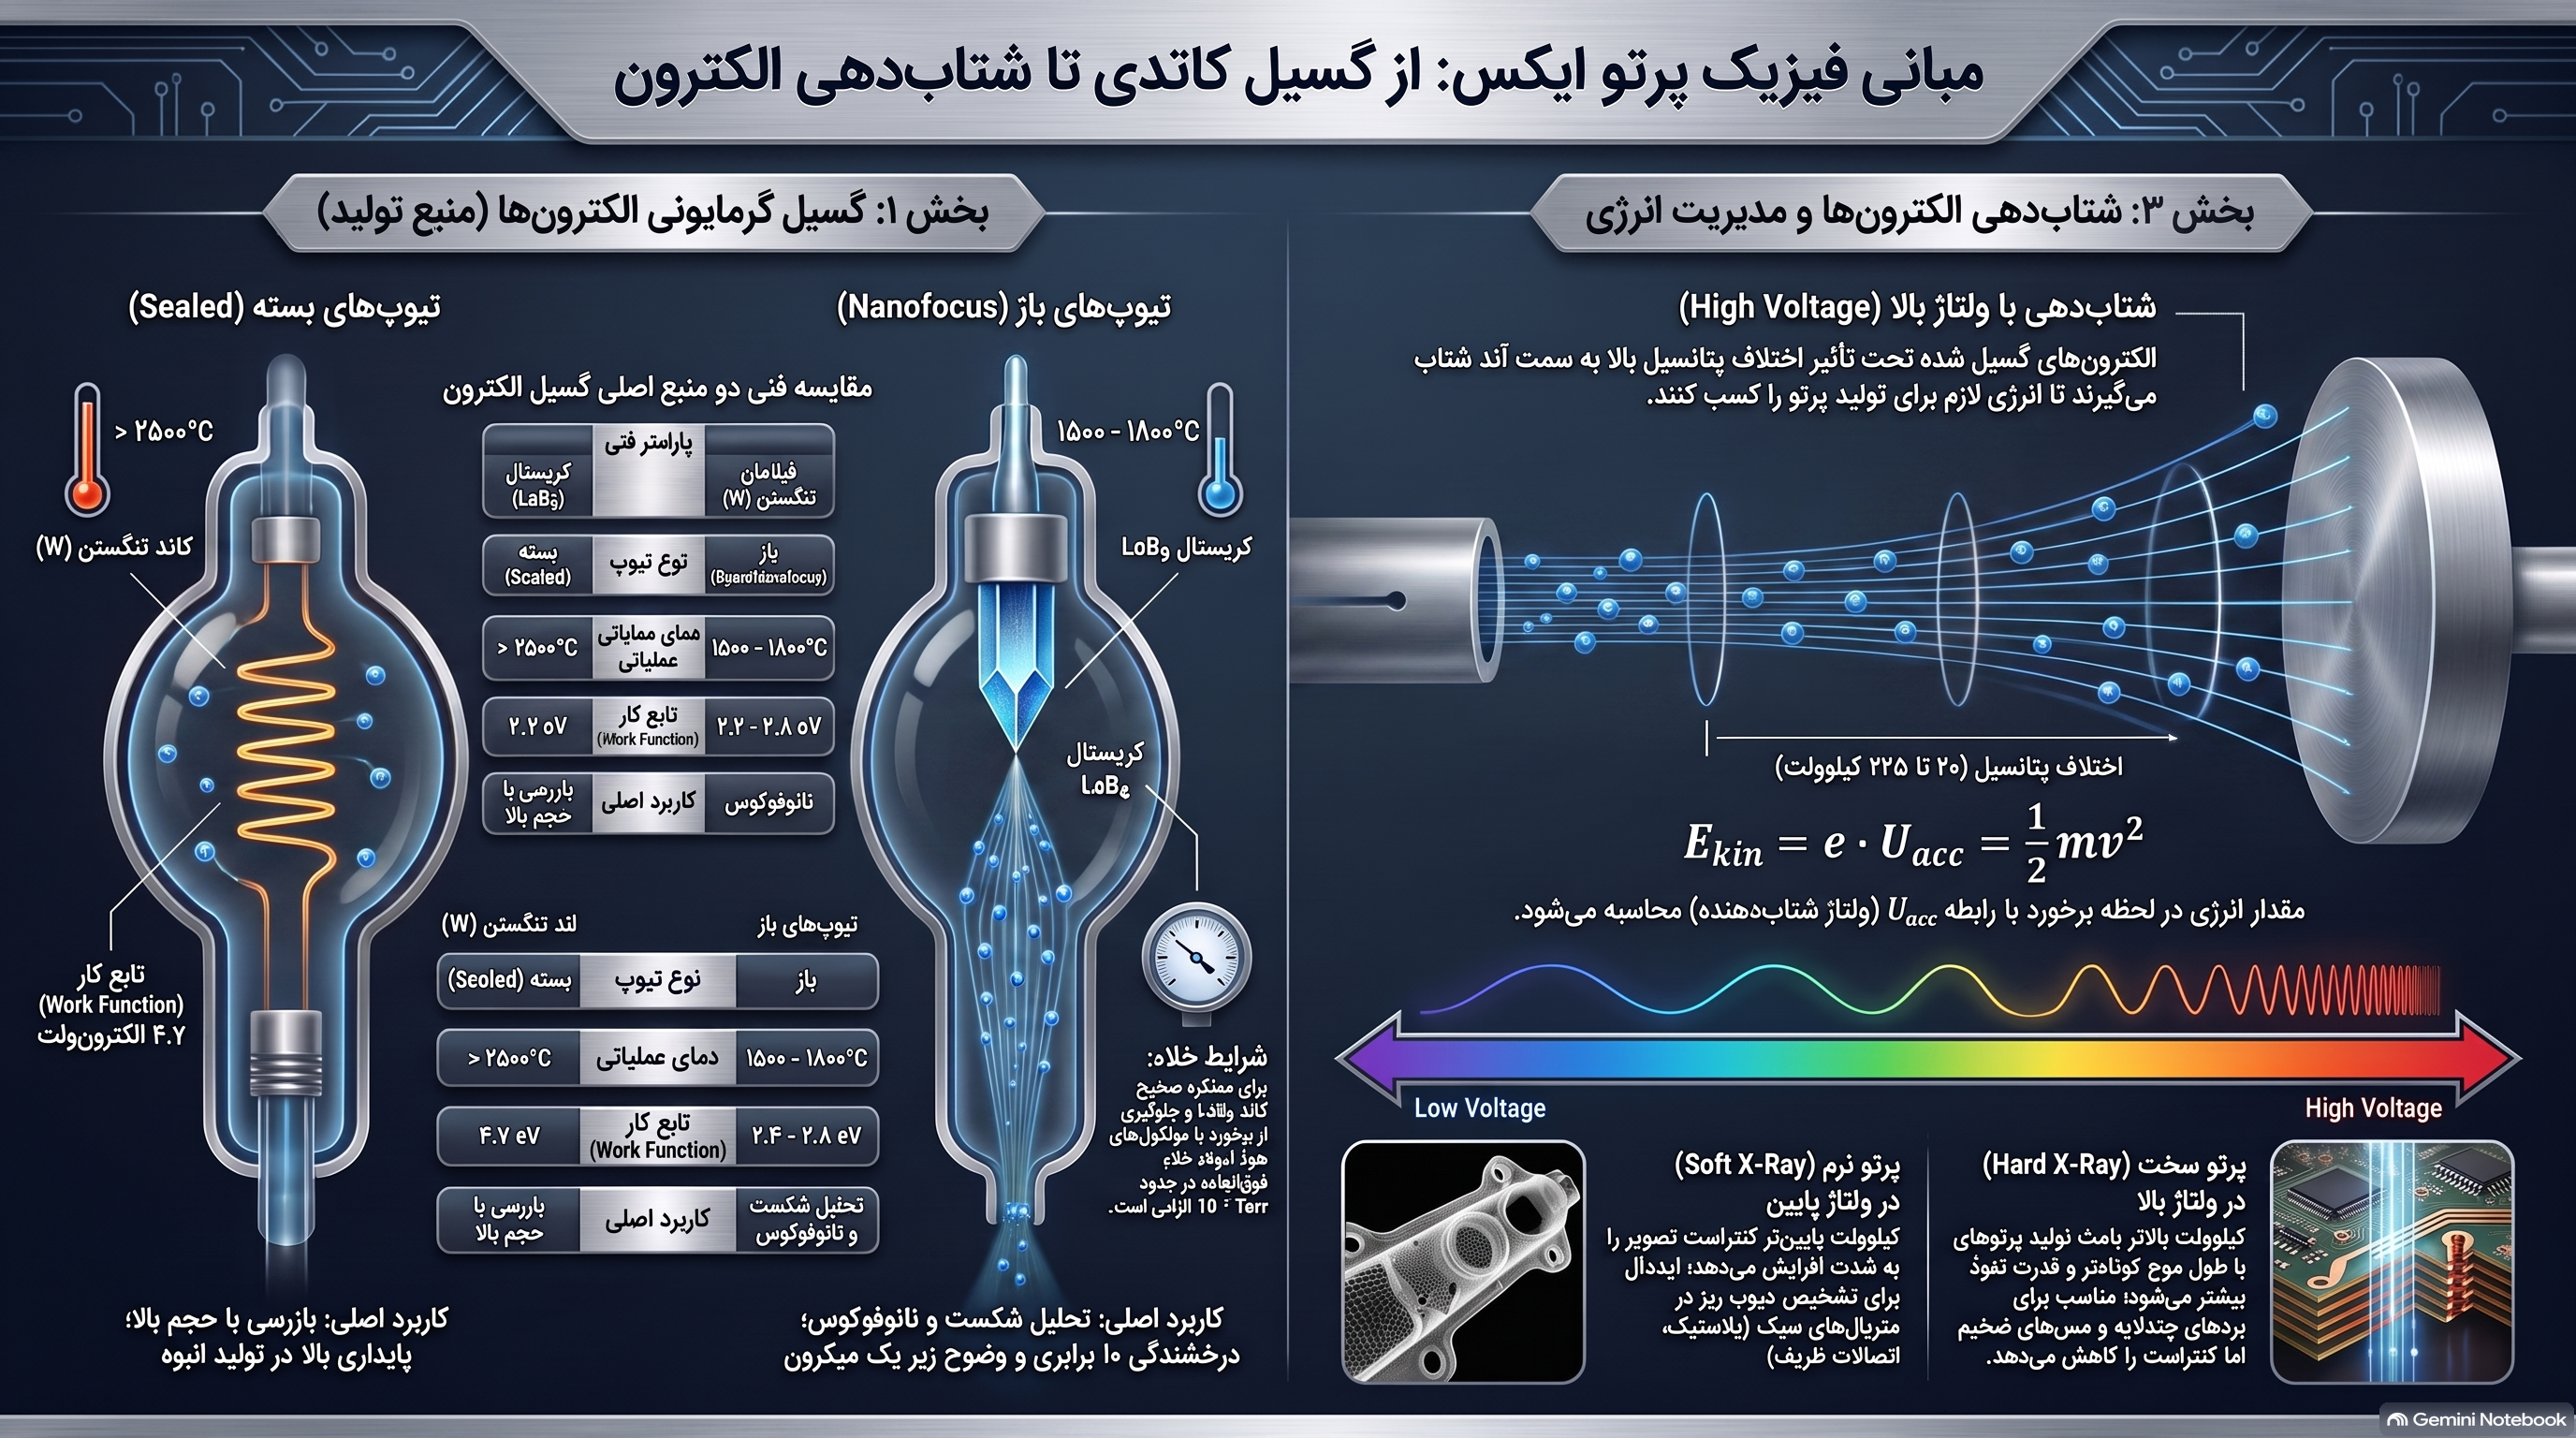
۱. گسیل گرمایونی الکترونها از کاتد (Thermionic Emission)
فرآیند تولید پرتو ایکس با ایجاد یک جریان الکترونی فوقالعاده متمرکز در شرایط خلاء آغاز میشود.
این فرآیند از طریق گرم کردن شدید کاتد (فیلامان) صورت میگیرد تا الکترونها بر سد انرژی فلز غلبه کرده و آزاد شوند.
کاتد تنگستن (Tungsten Filament)
این فناوری که در تیوپهای بسته (Sealed Tubes) استفاده میشود، بر یک فیلامان سیمپیچ متکی است.
با عبور جریان از تنگستن، دمای آن تا بیش از ۲۵۰۰ درجه سانتیگراد افزایش مییابد. به دلیل تابع کار بالا، در حدود ۴٫۷ eV، این فیلامان برای گسیل الکترون به جریانهای بالا نیاز دارد.
این امر موجب ایجاد یک لکه کانونی نسبتاً بزرگ، معمولاً در محدوده ۵ تا ۱۵ میکرومتر، میشود.
با این حال، تیوپهای بسته بهصورت پلمب کارخانهای ساخته میشوند و میتوانند تا حدود ۱۰٬۰۰۰ ساعت کارکرد مداوم بدون نیاز به نگهداری خلاء ارائه دهند.
کاتد کریستالی لانتانیوم هگزابوراید (LaB₆)
این فناوری پیشرفته که در تیوپهای باز نانوفوکوس (Open Tubes) بهکار میرود، مرزهای تصویربرداری میکروسکوپی را جابهجا کرده است.
کریستال تکبلور لانتانیوم هگزابوراید دارای تابع کار بسیار پایین، در حدود ۲٫۴ تا ۲٫۸ eV، است.
این ویژگی سبب میشود گسیل الکترون در دمای بسیار پایینتر، در حدود ۱۵۰۰ تا ۱۸۰۰ درجه سانتیگراد، اتفاق بیفتد.
دمای کاری پایینتر به مهندسان اجازه میدهد کاتدی با نوک تیز کریستالی بسیار مینیاتوری، با قطر نوک حدود ۶ تا ۱۵ میکرومتر، طراحی کنند.
پرتو الکترونی ساطعشده، پس از عبور از بلور کریسالی تمرکزدهنده با بار منفی و عدسیهای الکترومغناطیسی، بر روی نقطهای با قطر کمتر از ۱ میکرومتر متمرکز میشود.
این نقطه کانونی بسیار کوچک، اساس فناوری Nano-focus را تشکیل میدهد.
سیستمهای نانوفوکوس برای حفظ پایداری کاتد به خلاء بسیار عمیق، در حدود 1 × 10⁻⁷ Torr، نیاز دارند.
۲. شتابدهی الکترونها با ولتاژ بالا (High-Voltage Acceleration)
الکترونهای آزادشده در تیوپ تحت خلاء، تحت تأثیر یک میدان الکترواستاتیک عظیم قرار میگیرند که توسط اختلاف پتانسیل اعمالی میان کاتد و آند ایجاد میشود.
ولتاژ شتابدهنده در سیستمهای ایکسری صنعتی بسته به نوع کاربرد و طراحی تیوپ میتواند در محدوده گستردهای قرار داشته باشد و در بسیاری از تجهیزات صنعتی از دهها تا صدها کیلوولت متغیر است.
انرژی جنبشی نهایی الکترون در لحظه برخورد با تارگت آند از رابطه زیر به دست میآید:
Eₖᵢₙ = e × Uₐcc = ½ mₑv²
که در آن:
Eₖᵢₙ = انرژی جنبشی الکترون
e = بار الکتریکی الکترون
Uₐcc = ولتاژ شتابدهنده
mₑ = جرم الکترون
v = سرعت الکترون
ولتاژ بالا (High kV)
افزایش ولتاژ شتابدهنده باعث تولید پرتوهای ایکس با انرژی بالاتر و طول موج کوتاهتر میشود.
این پرتوها نفوذپذیری بیشتری دارند و برای عبور از ساختارهای ضخیمتر، مس، لایههای چندلایه PCB و قطعات متراکم مناسبتر هستند.
ولتاژ پایین (Low kV)
در ولتاژهای پایینتر، سهم پرتوهای کمانرژی بیشتر است و میتوان کنتراست بهتری برای برخی ساختارهای ظریف و کمجرم ایجاد کرد.
بنابراین انتخاب kV باید بر اساس ضخامت، جنس مواد، چگالی قطعات و نوع عیب مورد جستوجو انجام شود.
۳. برخورد با تارگت و فیزیک تولید پرتو ایکس (X-Ray Generation)
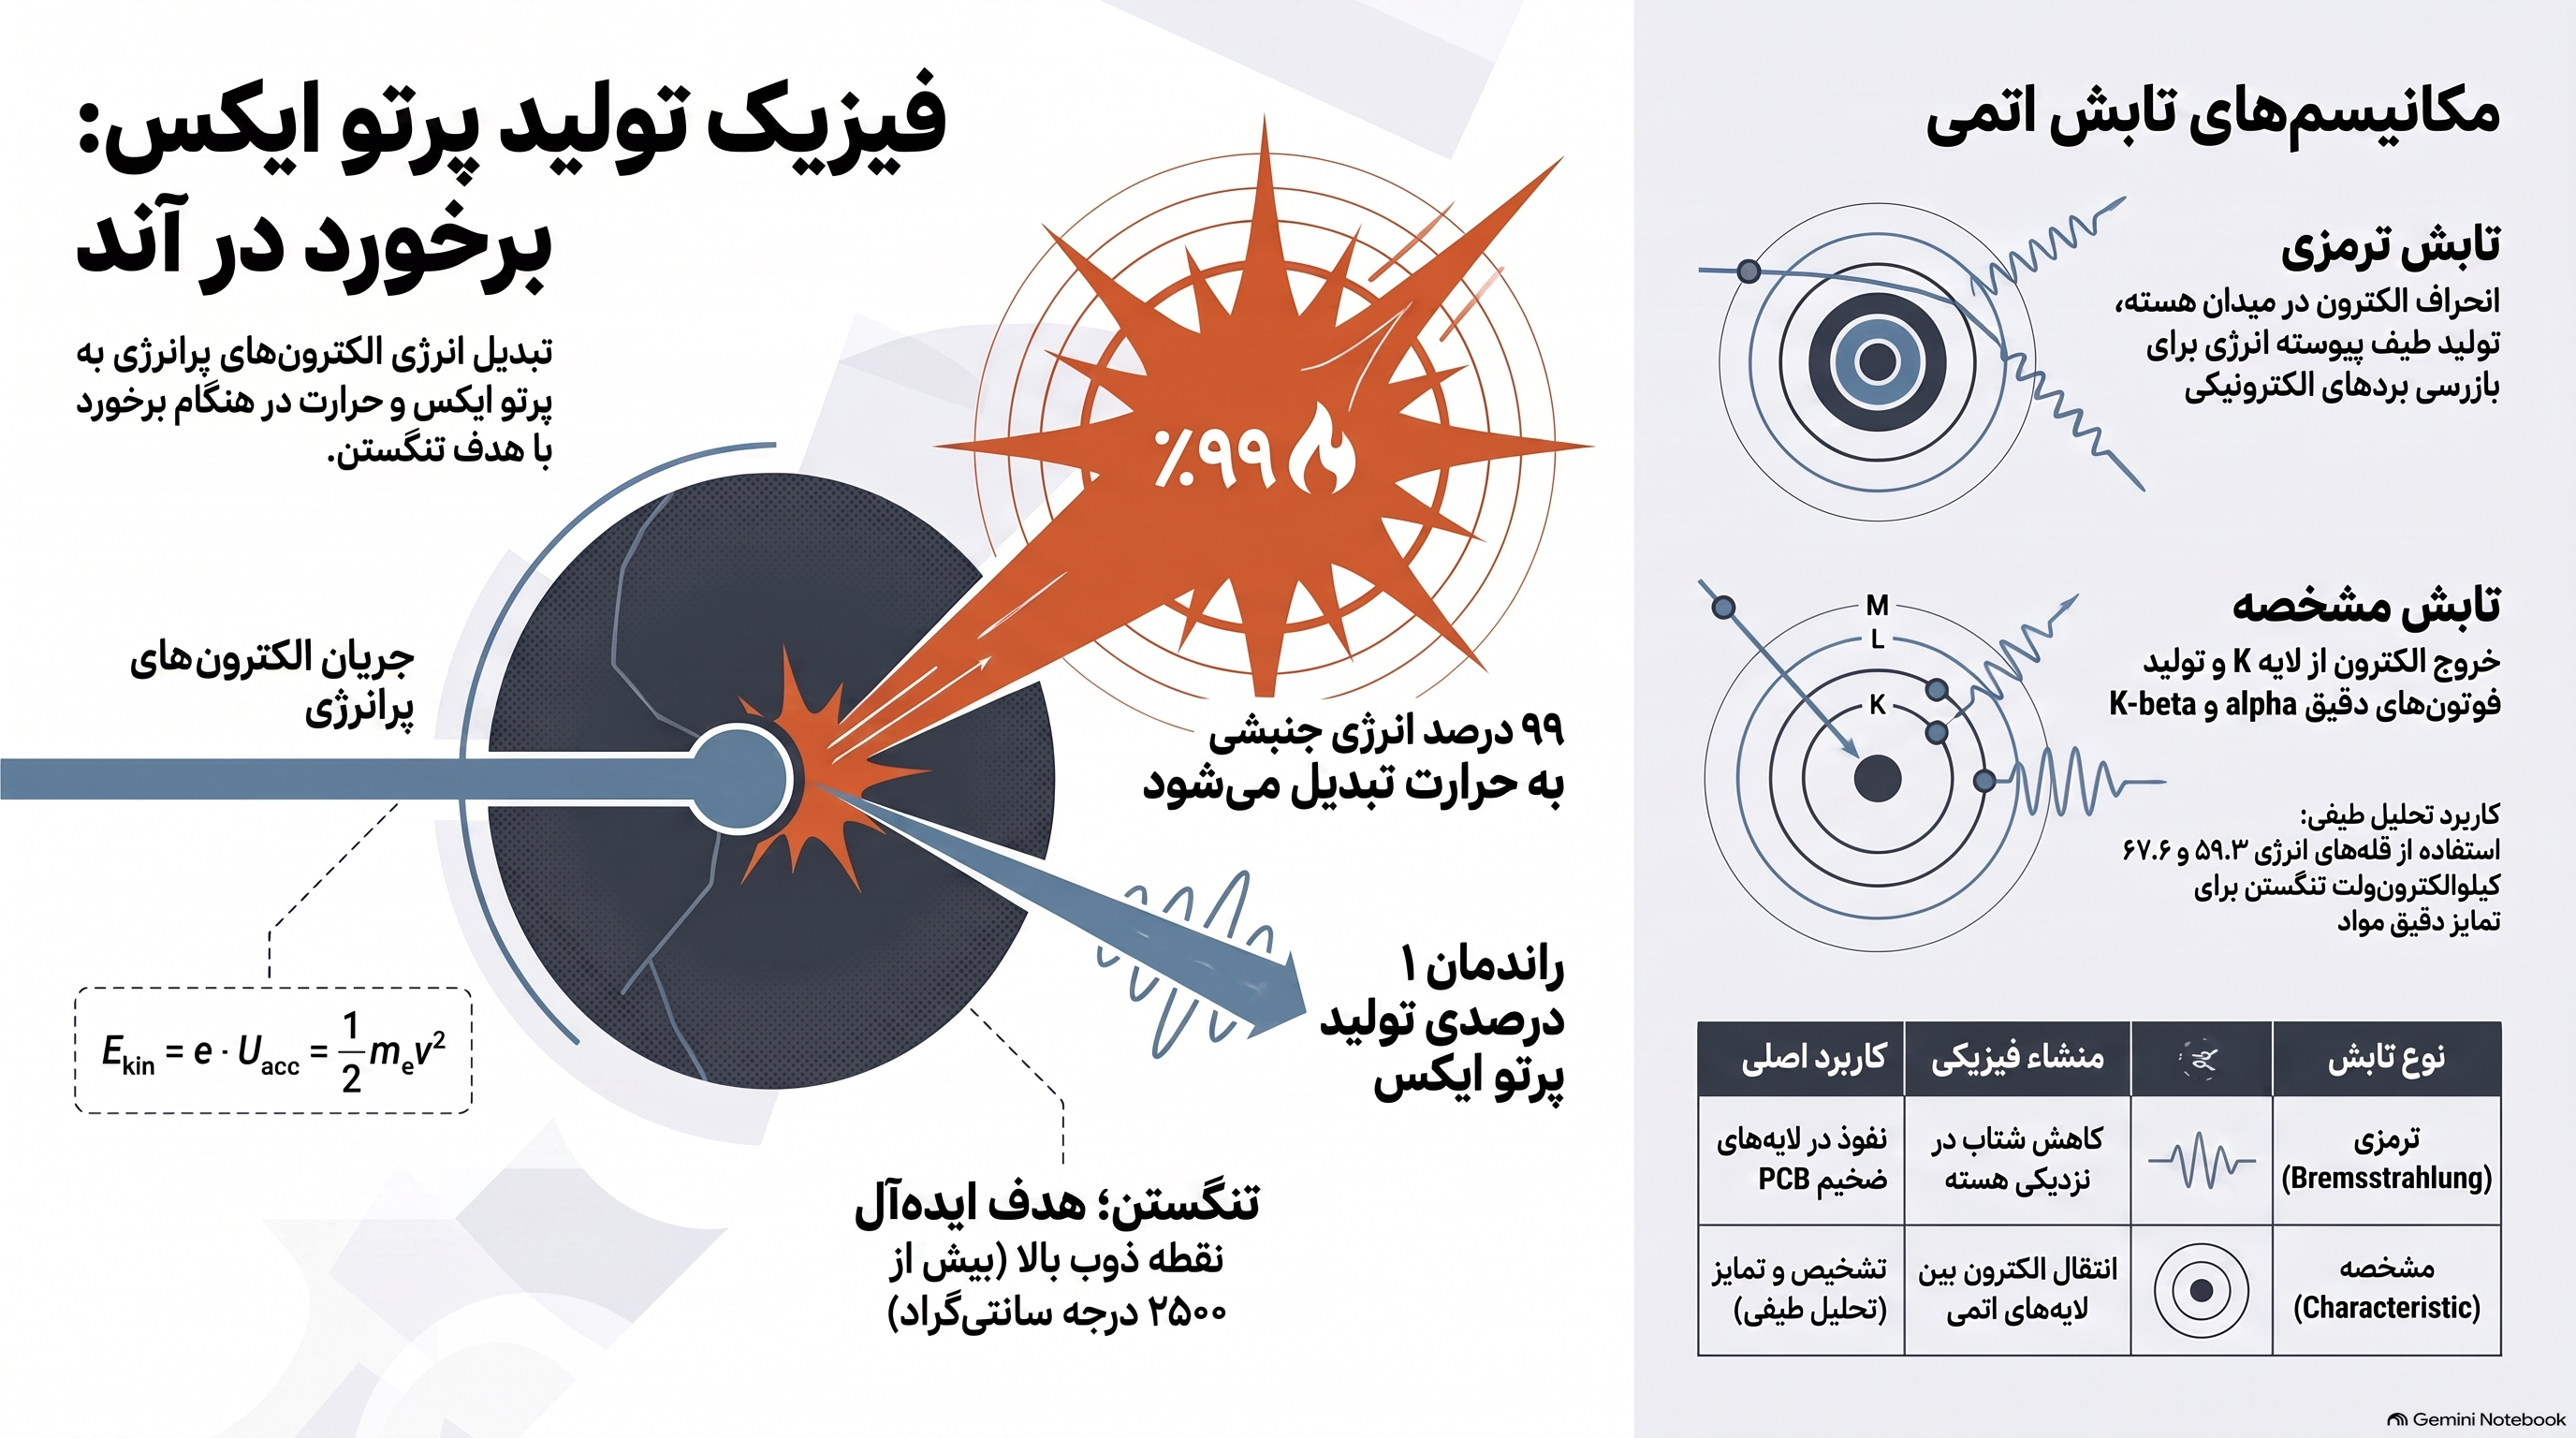
با برخورد الکترونهای شتابیافته به سطح فلز سنگین تارگت آند، فرآیندهای برهمکنش الکترون و ماده رخ میدهد.
در تیوپهای متداول، بخش بسیار کوچکی از انرژی جنبشی الکترونها به پرتو ایکس تبدیل میشود و بخش عمده انرژی به گرما تبدیل میگردد.
دو مکانیسم اصلی تولید پرتو ایکس عبارتاند از:
تابش ترمزی (Bremsstrahlung)
هنگامی که یک الکترون پرسرعت به هسته اتم سنگین تارگت، مانند تنگستن با عدد اتمی ۷۴، نزدیک میشود، تحت تأثیر میدان الکترواستاتیکی قوی هسته مسیر و انرژی آن تغییر میکند.
این کاهش انرژی جنبشی بهصورت فوتون پرتو ایکس آزاد میشود.
از آنجا که میزان کاهش انرژی الکترونها میتواند مقادیر مختلفی داشته باشد، طیف پیوستهای از انرژیهای پرتو ایکس ایجاد میشود.
این طیف پیوسته یکی از مؤلفههای اصلی پرتو مورد استفاده در بازرسی بردهای الکترونیکی است.
تابش مشخصه (Characteristic Radiation)
الکترون شتابیافته میتواند با برخورد به الکترونهای مدارهای داخلی اتم آند، مانند لایه K، آنها را از اتم خارج کند.
در ادامه، الکترونهای لایههای بیرونیتر برای پر کردن این فضای خالی به تراز پایینتر منتقل میشوند.
اختلاف انرژی میان این ترازها بهصورت فوتونهایی با انرژی مشخص آزاد میشود.
برای تارگت تنگستن، انرژی خطوط مشخصه Kα و Kβ در محدوده دهها کیلوالکترونولت قرار دارد.
این خطوط مشخصه میتوانند در تحلیل طیفی و ایجاد تمایز میان مواد مختلف نقش داشته باشند.
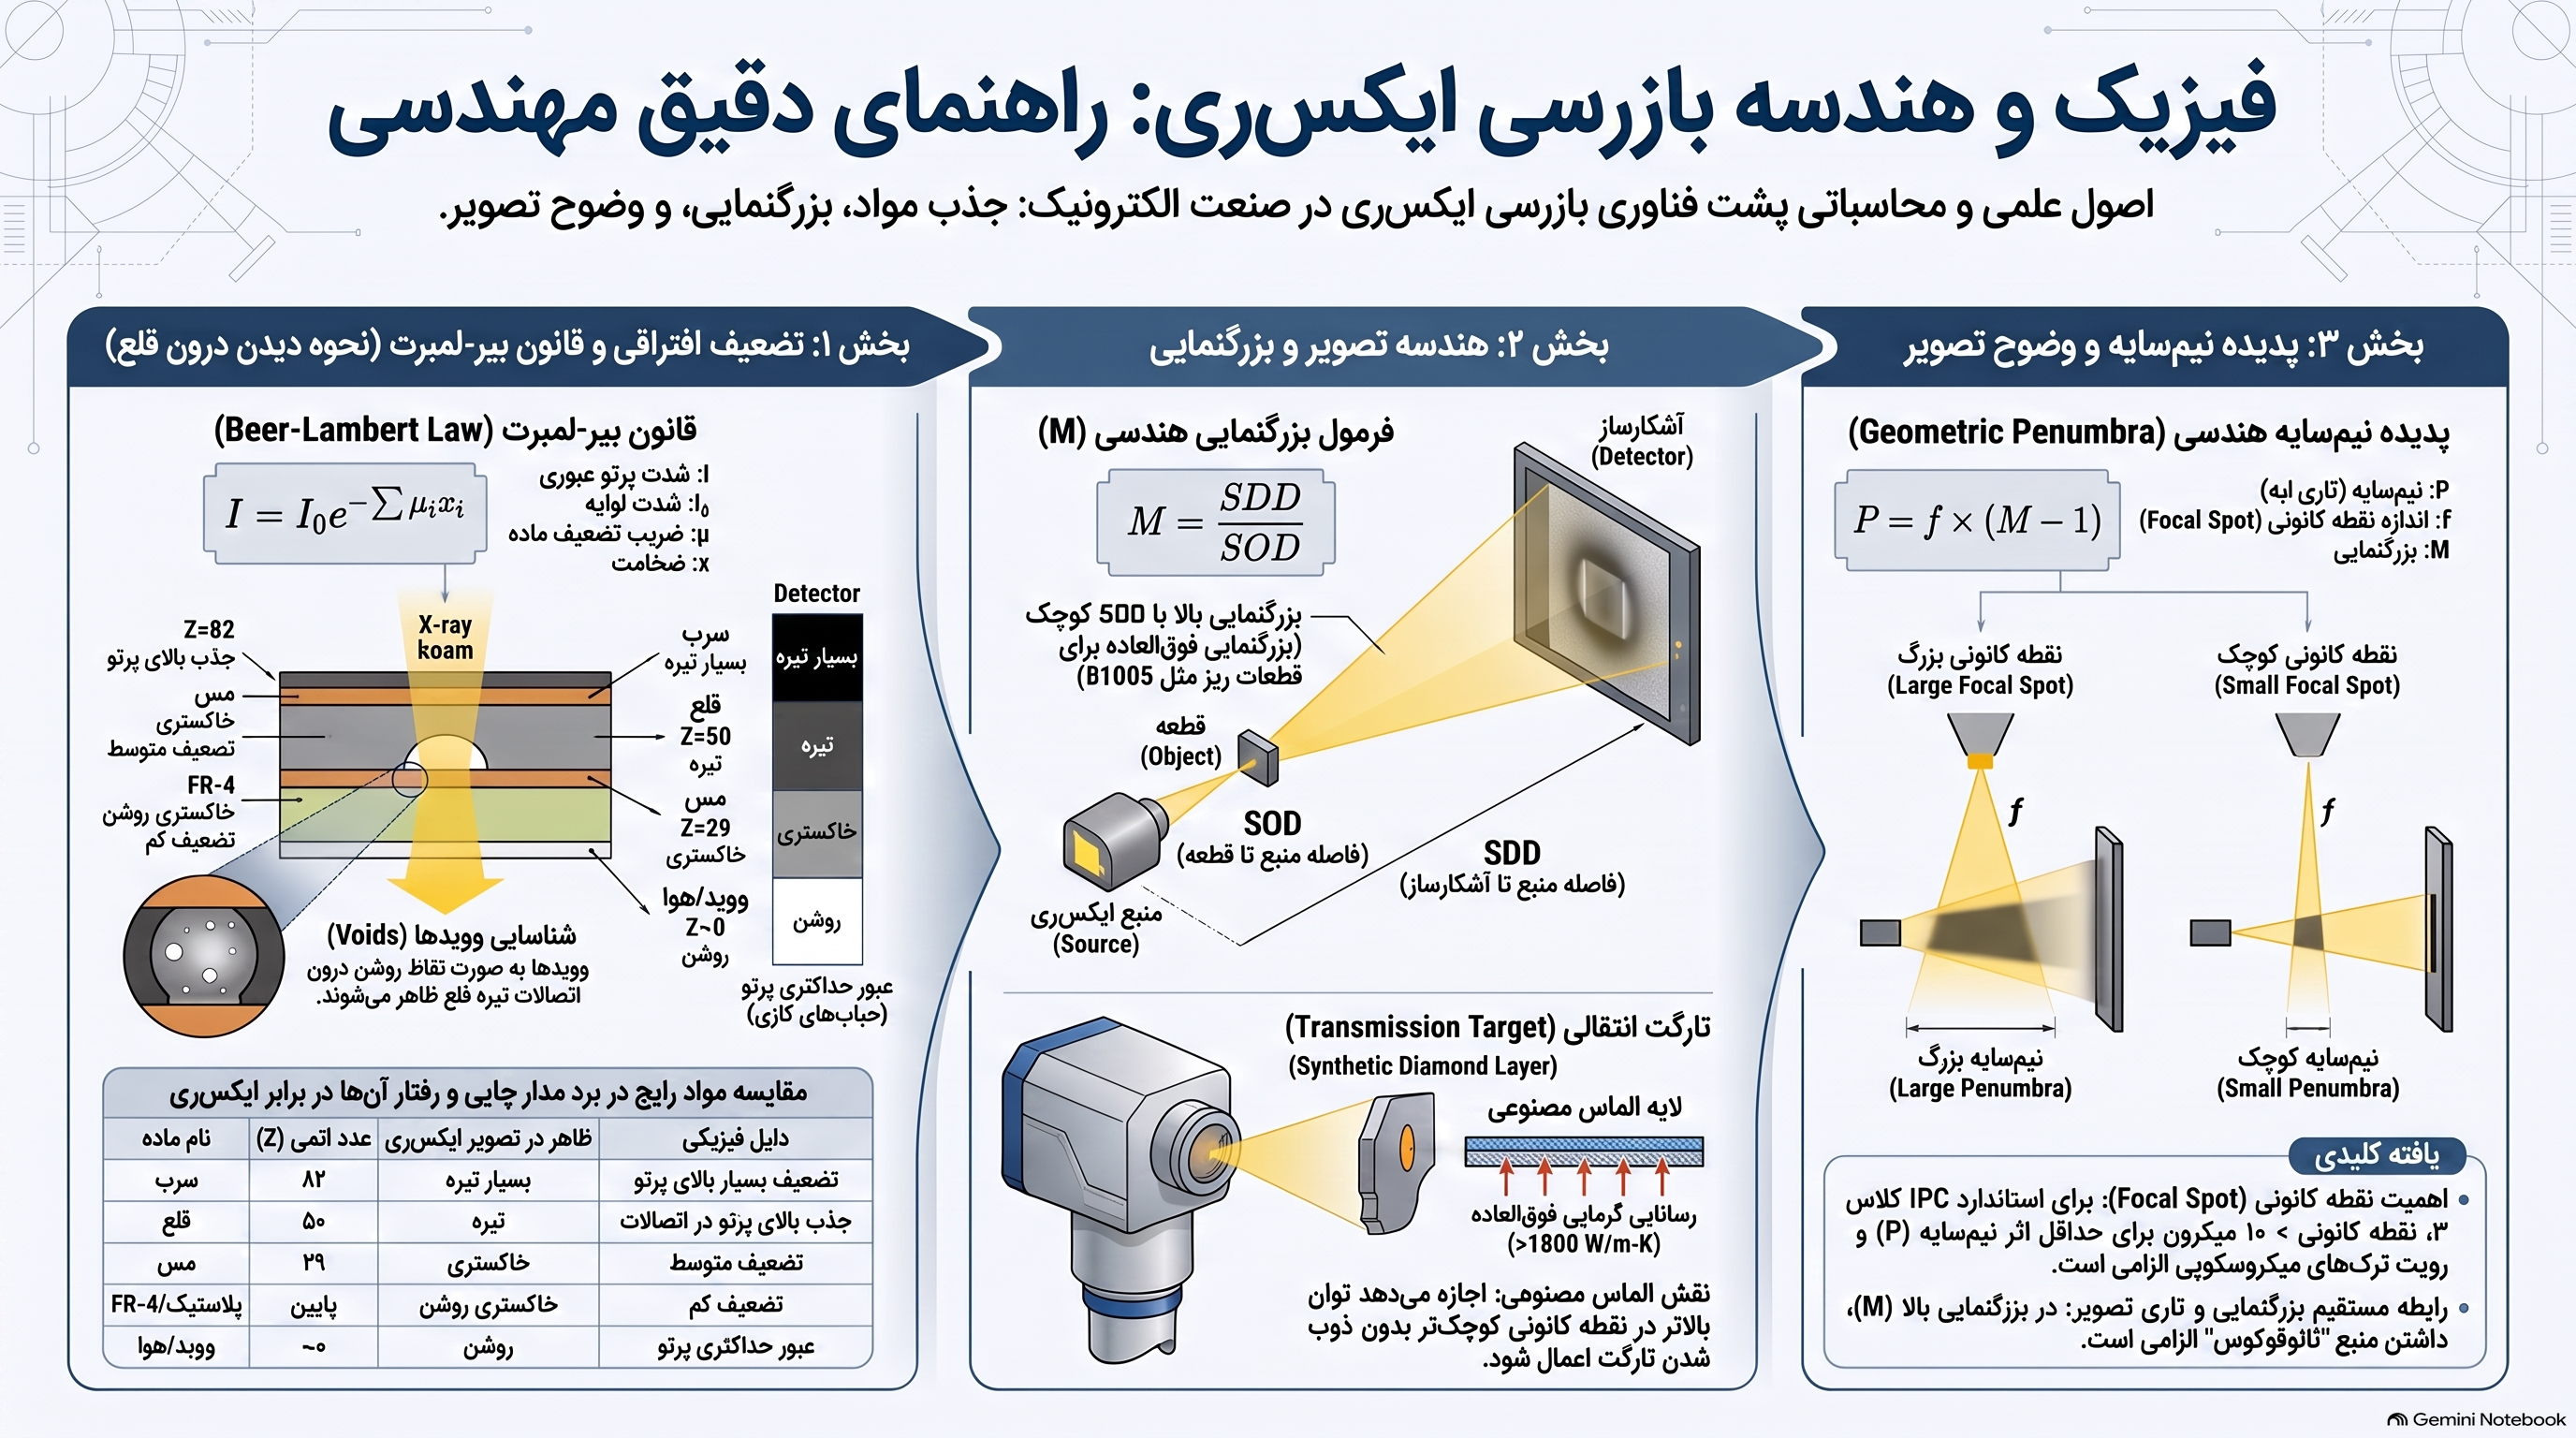
۴. قانون بیر–لمبرت و جذب افتراقی پرتوها (Differential Attenuation)
اساس تشکیل تصویر در دستگاههای ایکسری، پدیده جذب و تضعیف افتراقی پرتوها است.
پرتو ایکس هنگام عبور از مواد مختلف با چگالی، ضخامت و ضریب تضعیف متفاوت، دچار کاهش شدت میشود.
شدت پرتو عبوری از ساختار نمونه را میتوان با رابطه کلی قانون بیر–لمبرت بیان کرد:
I = I₀ × e⁻Σ(μᵢxᵢ)
یا به شکل کاملتر:
I = I₀ × exp[−Σᵢ(μᵢxᵢ)]
که در آن:
I = شدت پرتو پس از عبور از نمونه
I₀ = شدت اولیه پرتو
μᵢ = ضریب تضعیف خطی ماده i
xᵢ = ضخامت مسیر عبور در ماده i
مواد با عدد اتمی بالا و چگالی بیشتر، مانند سرب (Z = 82) و قلع (Z = 50)، پرتو ایکس را بهشدت تضعیف میکنند.
در نتیجه، شدت پرتو خروجی در این نواحی کاهش یافته و ساختارهای متراکم مانند اتصالات لحیم روی آشکارساز با شدت متفاوتی ثبت میشوند.
در مقابل، موادی مانند FR-4 که بخش عمده آن از رزین و الیاف شیشه تشکیل شده است، نسبت به فلزات سنگین تضعیف بسیار کمتری ایجاد میکنند.
همچنین حبابهای گازی (Voids) که فضای خالی درون اتصال لحیم هستند، تضعیف بسیار کمتری نسبت به خود فلز ایجاد میکنند.
به همین دلیل Voidها در تصویر ایکسری بهصورت نواحی با شدت متفاوت درون ناحیه لحیم مشاهده میشوند.
۵. بزرگنمایی هندسی و پدیده نیمسایه (Geometric Magnification & Penumbra)
برای تشخیص ریزترکها و عیوب میکرومتری، سیستم ایکسری باید بتواند تصویر را با حفظ وضوح فضایی بزرگنمایی کند.
بزرگنمایی هندسی (Geometric Magnification)
بزرگنمایی هندسی از رابطه زیر به دست میآید:
M = SDD / SOD
که در آن:
M = بزرگنمایی هندسی
SDD = فاصله منبع تا آشکارساز (Source-to-Detector Distance)
SOD = فاصله منبع تا نمونه (Source-to-Object Distance)
از آنجا که:
SDD = SOD + ODD
میتوان رابطه را به شکل زیر نیز نوشت:
M = (SOD + ODD) / SOD
بنابراین برای دستیابی به بزرگنمایی بالا، باید فاصله SOD بسیار کوچک شود.
در سیستمهای نانوفوکوس، امکان قرار دادن نمونه در فاصله بسیار نزدیک به نقطه کانونی، یکی از عوامل کلیدی دستیابی به وضوح بالا است.
تارگت انتقالی (Transmission Target)
در برخی تیوپهای نانوفوکوس باز (Open Tube)، از ساختار تارگت انتقالی استفاده میشود.
در این طراحی، لایه بسیار نازکی از ماده تارگت، مانند تنگستن، روی یک پنجره مناسب قرار میگیرد.
استفاده از موادی با رسانایی حرارتی بالا، مانند الماس مصنوعی، میتواند به دفع حرارت از ناحیه تارگت کمک کند.
پدیده نیمسایه هندسی (Geometric Penumbra)
از آنجا که منبع پرتو ایکس یک نقطه ریاضیاتی کاملاً صفر نیست و دارای اندازه فیزیکی لکه کانونی (f) است، لبههای تصویر دچار تاری میشوند.
مقدار نیمسایه هندسی را میتوان با رابطه زیر بیان کرد:
P = f × (ODD / SOD)
یا با استفاده از رابطه بزرگنمایی:
P = f × (M − 1)
که در آن:
P = اندازه نیمسایه هندسی
f = اندازه لکه کانونی
ODD = فاصله نمونه تا آشکارساز
SOD = فاصله منبع تا نمونه
M = بزرگنمایی هندسی
هرچه اندازه لکه کانونی کوچکتر باشد، تاری هندسی نیز کاهش مییابد.
بنابراین برای دستیابی به بزرگنمایی بالا و وضوح میکرومتری، استفاده از تیوپهایی با لکه کانونی بسیار کوچک، بهویژه Nano-focus، اهمیت اساسی دارد.
۶. تصویربرداری سهبعدی Planar CT و استانداردهای IPC Class 3
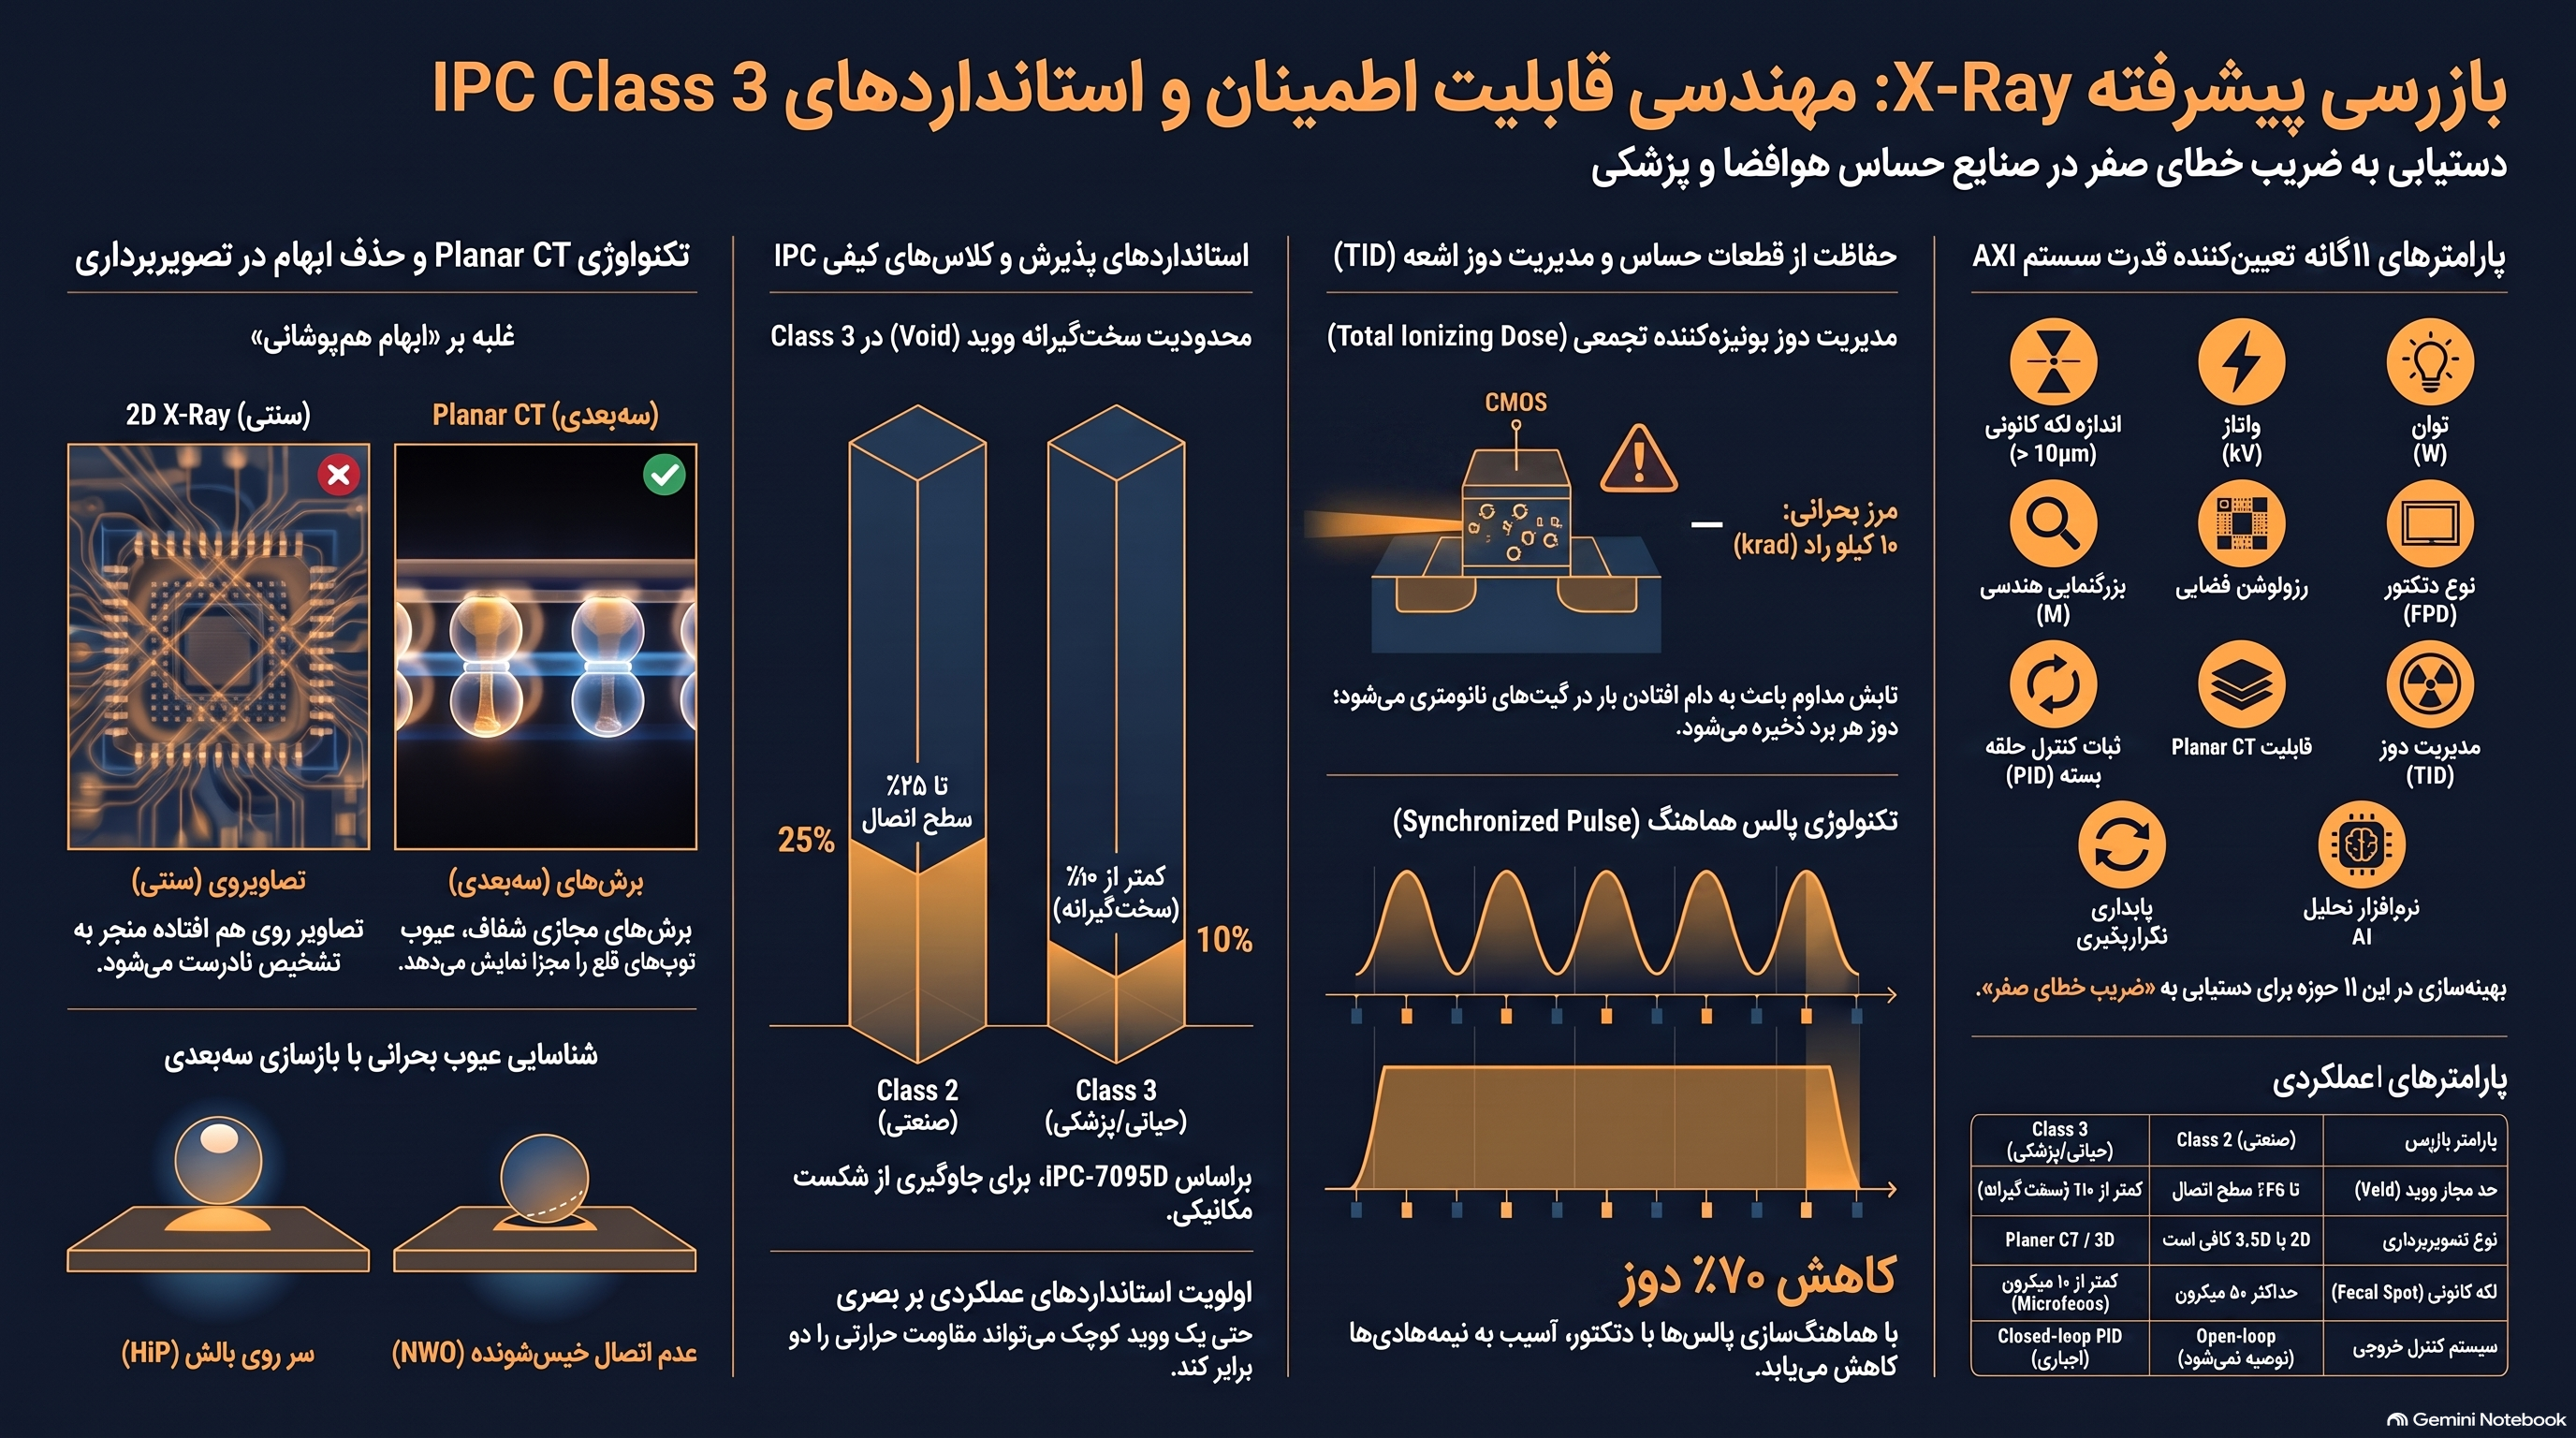
تصویربرداری دوبعدی معمولی با یک چالش مهم به نام همپوشانی ساختارها (Overlay Confusion) روبهرو است.
در یک PCB چندلایه، قطعات و اتصالات موجود در لایههای مختلف میتوانند در تصویر دوبعدی روی یکدیگر قرار بگیرند.
این موضوع بهخصوص در بررسی BGA، QFN، Via، اتصالات داخلی و ساختارهای چندلایه میتواند تفسیر تصویر را دشوار کند.
Planar CT
یکی از راهکارهای پیشرفته برای کاهش این مشکل، استفاده از تصویربرداری توموگرافی کامپیوتری (CT) است.
در این روش، نمونه نسبت به منبع و آشکارساز در زوایای مختلف تصویربرداری میشود.
با ثبت مجموعهای از تصاویر و انجام بازسازی ریاضی، میتوان اطلاعات حجمی نمونه را استخراج کرد و ساختارهای داخلی را بهصورت لایهای مورد بررسی قرار داد.
این قابلیت در تحلیل Void، Crack، Delamination، Missing Solder و سایر عیوب داخلی بسیار ارزشمند است.
محدودیت Void در اتصالات لحیم
در ارزیابی Void باید توجه داشت که یک عدد ثابت برای تمام قطعات و تمام شرایط کاربردی وجود ندارد.
معیار پذیرش Void به نوع اتصال، کاربرد، کلاس محصول، هندسه قطعه و الزامات طراحی و فرآیند وابسته است.
در بسیاری از کاربردهای عمومی، مقدار Void تا حدود ۲۵٪ بهعنوان یک معیار متداول مورد استفاده قرار میگیرد، در حالی که برای کاربردهای با قابلیت اطمینان بالاتر، محدودیتهای سختگیرانهتری ممکن است اعمال شود.
برای محصولات Class 3، ارزیابی باید بر اساس الزامات دقیق استاندارد مربوطه، نوع اتصال و مشخصات محصول انجام شود و نباید صرفاً بر اساس یک درصد عمومی برای تمام انواع اتصالات تصمیمگیری کرد.
پایش دوز یونیزهکننده تجمعی (Total Ionizing Dose)
پرتو ایکس یک تابش یونیزان است و در شرایط خاص میتواند بر برخی قطعات نیمههادی و مواد الکترونیکی اثر بگذارد.
با این حال، میزان آسیب به عوامل متعددی از جمله انرژی پرتو، دوز تجمعی، زمان تابش، نوع فناوری نیمههادی و ساختار قطعه وابسته است.
به همین دلیل، در سامانههای AXI صنعتی، پارامترهایی مانند kV، جریان تیوب، زمان تابش و تعداد فریمها باید بهصورت کنترلشده تنظیم شوند.
در بسیاری از سیستمهای مدرن، تابش بهصورت پالسی و هماهنگ با فرآیند تصویربرداری کنترل میشود تا زمان و دوز تابش غیرضروری کاهش یابد.
بنابراین مدیریت Dose باید بهعنوان بخشی از فرآیند کنترل کیفیت و حفاظت از محصول در نظر گرفته شود و مقدار مجاز آن باید بر اساس نوع قطعه، فناوری ساخت و مشخصات سازنده تعیین گردد.
جمعبندی
سیستم بازرسی خودکار ایکسری (AXI) صرفاً یک دوربین پیشرفته نیست؛ بلکه یک سامانه اندازهگیری مبتنی بر فیزیک پرتو ایکس، برهمکنش تابش و ماده، اپتیک هندسی، آشکارسازی دیجیتال و پردازش تصویر است.
از تولید الکترون در کاتد و شتابدهی آنها با ولتاژ بالا گرفته تا تولید Bremsstrahlung و Characteristic Radiation، سپس عبور پرتو از ساختار چندلایه PCB و ثبت شدت تضعیفشده در آشکارساز، مجموعهای از فرآیندهای فیزیکی تعیین میکنند که آیا یک عیب داخلی قابل مشاهده و قابل اندازهگیری خواهد بود یا خیر.
در نهایت، ترکیب موارد زیر است که توان واقعی یک سیستم AXI را تعیین میکند:
اندازه لکه کانونی (Focal Spot)
ولتاژ شتابدهنده (kV)
جریان تیوب (µA / mA)
بزرگنمایی هندسی (Geometric Magnification)
وضوح فضایی (Spatial Resolution)
کنتراست تصویر
نوع و عملکرد آشکارساز (Detector)
هندسه تصویربرداری
قابلیت CT و بازسازی سهبعدی
الگوریتمهای پردازش و تحلیل تصویر
و در نهایت، دانش مهندس در تفسیر صحیح تصویر ایکسری
به همین دلیل، استفاده مؤثر از AXI در خطوط تولید SMT نیازمند ترکیبی از دانش فیزیک پرتو ایکس، طراحی PCB، فرآیند لحیمکاری، متالورژی، استانداردهای IPC و تجربه عملی در تحلیل عیوب است